
جوشکاری اولتراسونیک PEEK: دشواریها و راهحلها
PEEK (پلیاتراترکتون) بیش از پیش در تجهیزات هوافضا، پزشکی و نیمههادی به کار میرود و همین این پرسش را پیش میآورد که آیا با جوش اولتراسونیک به هم میپیوندد.
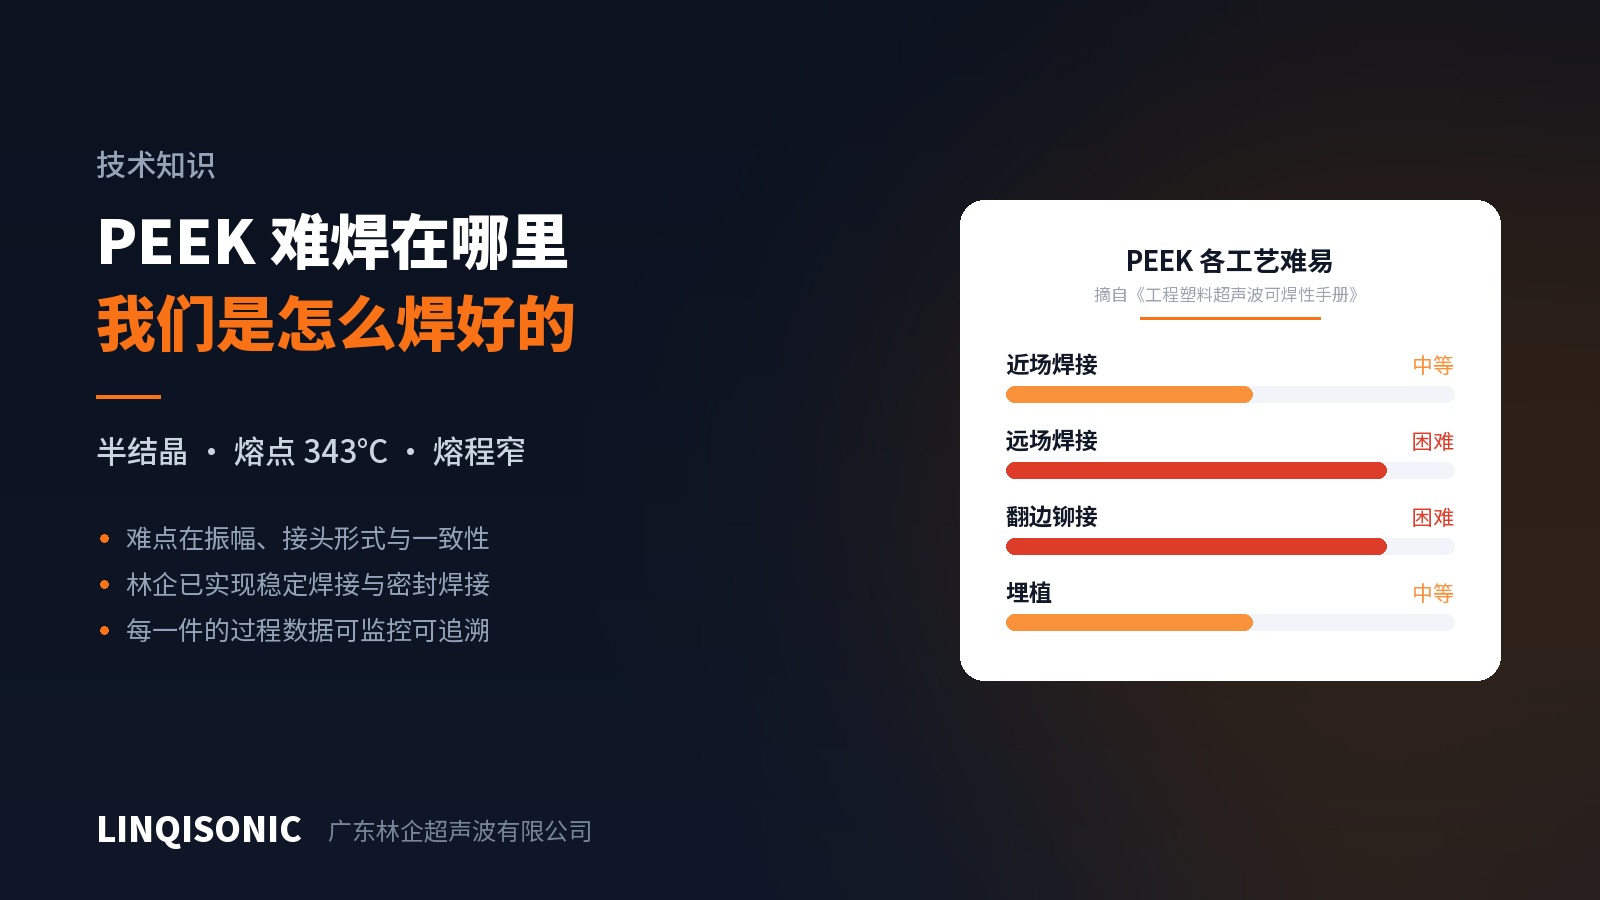
میپیوندد و ما هماکنون آن را انجام میدهیم. اما ارزش دارد روشن باشد دشواری کجاست. در کتابچهٔ جوشپذیری پلاستیکهای مهندسی ما، PEEK رتبهٔ خوبی نمیگیرد: متوسط برای جوش میدان نزدیک، دشوار برای جوش میدان دور، دشوار برای پرچکاری، متوسط برای کاشت اینسرت. این رتبه محافظهکاری نیست — از خود ماده برمیآید.
دشواری کجاست
نیمهبلورین است، با نقطهٔ ذوب بالا و بازهٔ ذوب باریک.
دمای انتقال شیشهای PEEK حدود ۱۴۳ درجهٔ سانتیگراد و دمای ذوب آن حدود ۳۴۳ درجهٔ سانتیگراد است. مواد نیمهبلورین ناحیهٔ نرمشوندگی گستردهٔ رزینهای آمورف را ندارند: زیر نقطهٔ ذوب ماده جامد است، بالای آن بهسرعت جاری میشود و پنجرهٔ قابل استفاده در میانه باریک است. بنابراین ورود انرژی باید هم سریع باشد و هم دقیق. خیلی کند و گرما پیش از ذوب سطح مشترک در مادهٔ اطراف پراکنده میشود؛ خیلی سریع و رزین نزدیک اتصال از حد میگذرد و تخریب میشود.
ذوب کردنش از همان ابتدا انرژی بیشتری میخواهد.
ساختار نیمهبلورین گرمای اضافی جذب میکند تا نظم بلورین خود را بشکند. برای همان هندسهٔ اتصال، PEEK به چگالی انرژی بهروشنی بالاتری نسبت به رزینهای آمورف مانند ABS یا PC نیاز دارد و به همان نسبت به دامنهٔ بیشتر.
جوش میدان دور بهویژه دشوار است.
در جوش میدان دور، هورن با فاصلهای از اتصال با قطعه تماس میگیرد، پس ارتعاش باید از بدنهٔ قطعه بگذرد تا به سطح مشترک برسد. ساختار مولکولی منظم رزینهای نیمهبلورین موج صوتی را قویتر میرا میکند و آنچه به اتصال میرسد اغلب کافی نیست. به همین دلیل PEEK در میدان دور دشوار رتبهبندی میشود — ناممکن نه، اما با تکرارپذیری ضعیف و پنجرهٔ باریک.
تقویت با الیاف دشواری را باز هم بالا میبرد
قطعات هوافضا عموماً از PEEK تقویتشده با کربن یا شیشه استفاده میکنند و الیاف همزمان از دو راه علیه فرایند عمل میکند: موج صوتی را میرا میکند و مقدار رزین در دسترس برای ذوب در سطح مشترک را کم میکند.
این همان سازوکاری است که در مقالهٔ پیشین ما دربارهٔ پلاستیکهای پرشده با الیاف شیشه بحث شد، اینجا روی زیرلایهای که خودش هم جوشپذیری دشواری دارد سوار شده است. PEEK پرشده با کربن توجه ویژهای میطلبد: الیاف کربن از شیشه سختتر است و با وجه کاری هورن تهاجمیتر رفتار میکند.
چه میتوان کرد
۱. برای میدان نزدیک طراحی کنید. هرچه تماس هورن با قطعه به اتصال نزدیکتر باشد بهتر است. اینکه هورن کجا میتواند به قطعه برسد باید در مرحلهٔ طراحی برنامهریزی شود، نه اینکه پس از تثبیت هندسه دور آن چارهای بتراشیم. شکاف میان میدان نزدیک و دور روی PEEK بسیار بزرگتر از رزینهای آمورف است.
۲. دامنه را نخستین متغیر بدانید. PEEK به دامنهٔ بیشتری از پلاستیکهای مهندسی رایج نیاز دارد. جایی که دامنه ناکافی است، بلندتر کردن زمان جوش تنها گرما را در مادهٔ اطراف پخش میکند در حالی که سطح مشترک ذوبنشده میماند — همان تلهای که در مقالهٔ الیاف شیشه توصیف شد و اینجا آشکارتر است.
۳. اتصال برشی را ترجیح دهید. برای مواد نیمهبلورین، اتصال برشی که گرما را از راه اصطکاک پیوسته در امتداد یک انطباق با اضافهدرگیری تولید میکند معمولاً پایدارتر از هدایتکنندهٔ انرژی است که به ذوب آنی در یک نوک تکیه دارد. این نکته در درصدهای بالاتر الیاف بهویژه درست است.
۴. فیکسچر را صُلب بسازید. پنجرهٔ انرژی باریک، تکرارپذیری بالا میطلبد. اگر قطعه بتواند درون فیکسچر جابهجا شود، مسیر انرژی از قطعهای به قطعهٔ دیگر فرق میکند و نتیجهها میلغزند.
۵. هورن را قطعهٔ مصرفی بدانید. PEEK تقویتشده با الیاف وجه کاری هورن را میساید؛ آن را طبق برنامه بازرسی کنید و در برنامهٔ قطعات یدکی بگنجانید.
دشوار، اما شدنی
همهٔ آنچه گفته شد دشواری را توصیف میکند، نه ناممکنی را. ما قطعات PEEK را بهطور قابل اتکا در تولید جوش میدهیم، از جمله کاربردهایی با الزام آببندی.
در برابر دشواریهای بالا، سه چیز این کار را ممکن میکند.
نخست، دامنهٔ کافی که با دقت تحویل داده شود. PEEK به دامنهٔ بیشتری از پلاستیکهای مهندسی رایج نیاز دارد و بازه و تفکیکپذیری دامنهٔ دستگاه تعیین میکند اصلاً حاشیهای هست یا نه. جایی که دامنه کم میآورد، هیچ تنظیمی روی زمان یا نیرو آن را جبران نمیکند — همانطور که گفته شد.
دوم، شکل درست اتصال که در مرحلهٔ طراحی انتخاب شود. روی مواد نیمهبلورین، اتصال برشی از هدایتکنندهٔ انرژی پایدارتر است و اینکه هورن میتواند نزدیک اتصال برسد یا نه — میدان نزدیک در برابر میدان دور — روی PEEK بیش از بیشتر رزینها اهمیت دارد. این کار روی نقشه انجام میشود، نه پای دستگاه، و به همین دلیل ترجیح میدهیم پیش از ساخت قالب درگیر شویم.
سوم، یکنواختی از پایش فرایند میآید، نه از حس. پنجرهٔ انرژی باریک یعنی «این قطعه خوب جوش خورد» و «هر قطعه خوب جوش میخورد» دو گزارهٔ متفاوتاند. این برای آببندی بهویژه درست است: عمق جوش کم نشتی میدهد و زیاد سرریز مذاب یا ترک ایجاد میکند. تجهیزات اجازه میدهند حد بالا و پایین روی زمان، انرژی، توان، عمق مطلق، عمق نسبی و فشار تعیین شود با هشدار هنگام انحراف، منحنی جوش را لحظهای نمایش میدهند و سابقهٔ فرایند هر قطعه را ذخیره میکنند. موادی با پنجرهٔ باریک دقیقاً همانهاییاند که به این نیاز دارند.
به بیان دیگر، خوب جوش دادن PEEK موضوع یک مجموعه پارامتر اختصاصی نیست. موضوع داشتن حاشیهٔ دامنه، طراحی درست اتصال و یکنواختی فرایند است — هر سه با هم. یکی کم شود، در تولید انبوه خودش را نشان میدهد.
دربارهٔ قطعات هوافضا، برای روشن بودن
جوش دادن ماده و تأیید صلاحیت یک قطعهٔ هوافضا دو چیز متفاوتاند.
فرایندهای اتصال برای قطعات هوافضا معمولاً از تأیید صلاحیت فرایند خودِ سازندهٔ اصلی یا تأمینکنندهٔ ردهیک میگذرند: آزمون نمونهٔ شاهد، بررسی مخرب، راستیآزمایی یکنواختی بچ و الزامات ممیزی فرایند ویژه. این روند را مشتری هدایت میکند. تأمینکنندهٔ تجهیزات دستگاهی میدهد که نتیجه را بهطور یکنواخت بازتولید کند، همراه با سوابق کامل فرایند — نمیتواند تأیید صلاحیت را به نیابت از مشتری انجام دهد.
در این باره ما تنها آنچه را ارائه میدهیم بیان میکنیم. در سمت تجهیزات، حدود پایش روی زمان، انرژی، توان، عمق مطلق، عمق نسبی و فشار قابل تعیین است با هشدار هنگام انحراف؛ منحنی جوش لحظهای نمایش داده میشود؛ و پارامترها قابل ذخیره و خروجیگیریاند تا دادههای فرایند در سامانهٔ ردیابی خود مشتری بنشیند.
ما آزمون غیرمخرب انجام نمیدهیم و تأیید صلاحیت قطعات هوافضا را بر عهده نمیگیریم. آن کار بر عهدهٔ مشتری است.
جمعبندی
PEEK در سمت دشوارتر طیف مینشیند، اما این دشواری با دانش فرایندی و توان دستگاه پوششپذیر است — به شرط آنکه پذیرفته شود، نه اینکه با تجربهٔ مواد آسانتر پنهان شود.
یک هشدار: به هر پیشنهاد «پارامترهای عمومی جوش PEEK» با تردید نگاه کنید. مقادیر واقعی به هندسهٔ قطعه، درصد الیاف، شکل اتصال و وضعیت فیکسچر بستگی دارند و باید با آزمون به دست آیند. ما خودمان هم همینگونه عمل میکنیم — نخست آزمون، سپس تثبیت پارامترها، سپس قفل کردن آنها با پایش فرایند.
کتابچهٔ جوشپذیری پلاستیکهای مهندسی ترموپلاستیکهای رایج از جمله PEEK را در پنج فرایند رتبهبندی میکند و مرجع سازگاری مواد غیرهمجنس دارد؛ راهنمای مرجع دامنه الزامات دامنه را به تفکیک خانوادهٔ مواد پوشش میدهد؛ راهنمای هدایتکنندهٔ انرژی و طراحی اتصال نظام ابعادی کامل هشت نوع اتصال را میدهد. همه از صفحهٔ دانلود در دسترساند.
PEEK حاشیهٔ دامنهٔ بیشتر و پایش فرایند دقیقتری از پلاستیکهای مهندسی رایج میطلبد؛ توانمندی مدلها در صفحات دستگاه جوش اولتراسونیک آمده است.
برای ارزیابی یک قطعهٔ PEEK، نقشه یا نمونه را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.