
چرا پلاستیکهای پرشده با الیاف شیشه در جوش اولتراسونیک شکست میخورند
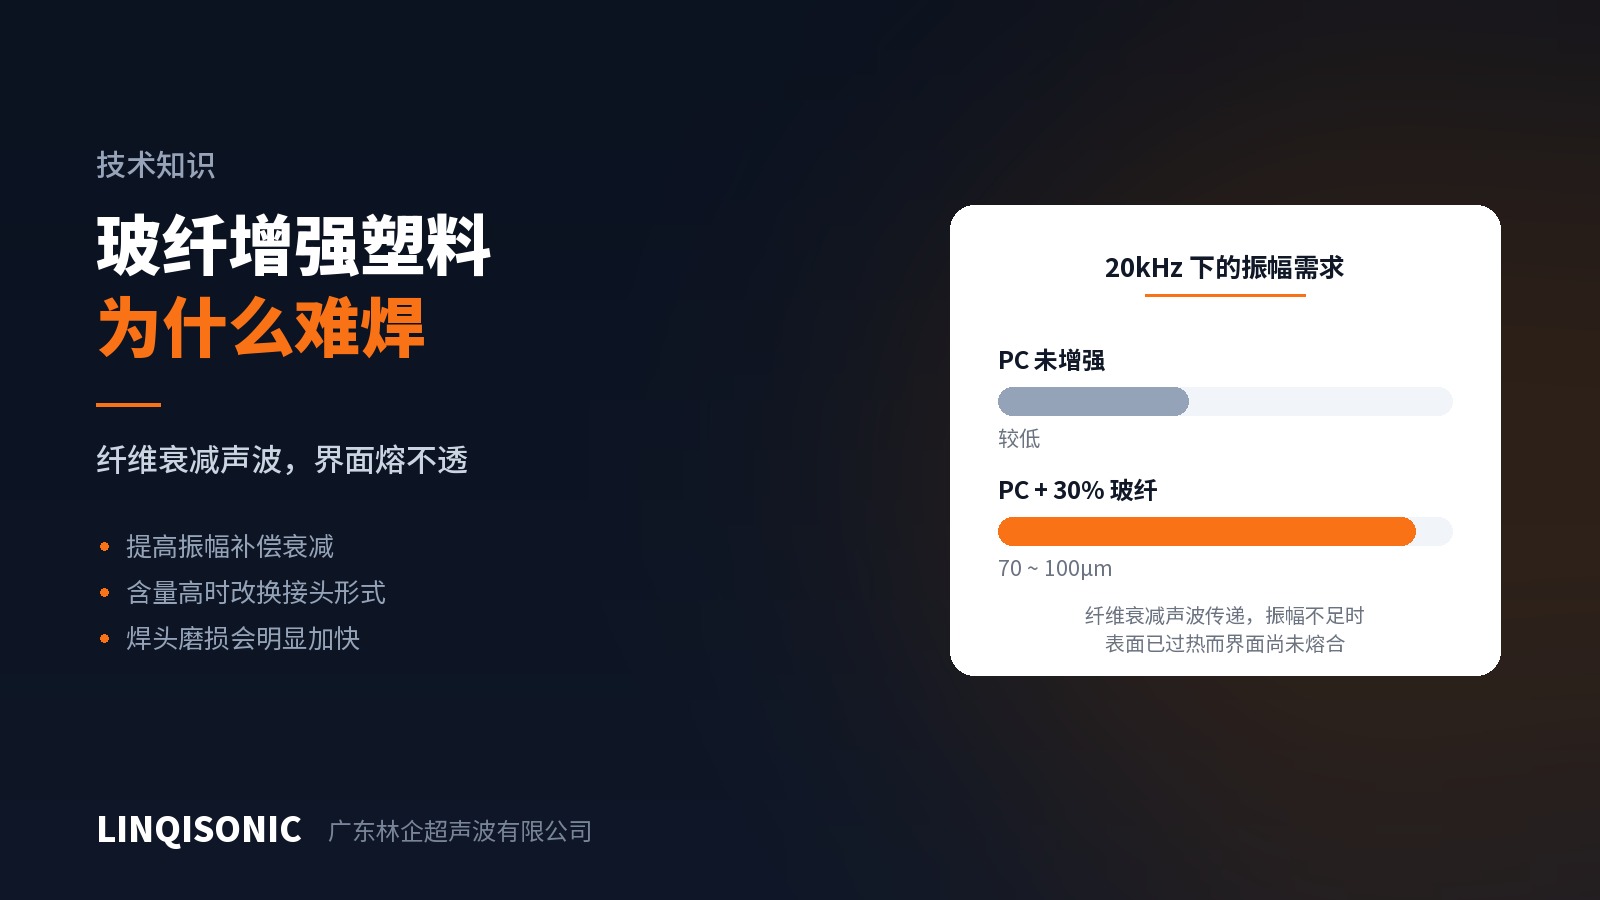
گریدهای پرشده با الیاف شیشه بیش از هر مادهٔ دیگری در پرسشهای جوشکاری اولتراسونیک مطرح میشوند و بیش از همه هم دردسرساز میشوند. نشانهها دو شکل دارند: اتصال ضعیف است و زیر بار جدا میشود، یا سطح پیش از آنکه سطح مشترک ذوب شود سوخته و اثرگرفته است.
هر دو از یک علت میآیند.
الیاف در دو نقطه مداخله میکند
نخست، الیاف شیشه موج صوتی را میرا میکند.
جوشکاری اولتراسونیک به سفر ارتعاش از هورن به داخل قطعه و از آنجا به سطح مشترک اتصال وابسته است. رزین و الیاف شیشه امپدانس صوتی متفاوتی دارند و در هر سطح مشترکی که موج از آن میگذرد انرژی از دست میرود. هرچه درصد الیاف بالاتر و مسیر بلندتر باشد، دامنهٔ کمتری به محل جوش میرسد.
همین سطح سوختهٔ همراه با سطح مشترک ذوبنشده را توضیح میدهد: چگالی انرژی نزدیک وجه تماس هورن بیشترین است، در حالی که سطح مشترک جایی است که انرژی کمیابترین است. اپراتور با دیدن اتصال ضعیف، زمان جوش را بلندتر و نیرو را بیشتر میکند — کاری که فقط آسیب سطحی را عمیقتر میکند در حالی که سطح مشترک همچنان ذوب نشده است.
دوم، اصلاً رزین جوشپذیر کمتری در سطح مشترک هست.
تنها رزین جوش را تشکیل میدهد؛ الیاف در ذوب سهمی ندارد. در گریدی با ۳۰٪ پُرکننده، تقریباً یکسوم کمتر ماده برای ذوب در سطح مشترک در دسترس است و الیاف در وجه اتصال سدی مکانیکی هم میسازد. حتی با ذوب کامل، استحکام اتصال نمیتواند به استحکام مادهٔ پایه برسد — چیزی که باید در مرحلهٔ طراحی لحاظ شود، نه اینکه امید به جبران آن با تنظیم پارامتر داشت.
چه باید کرد، به ترتیب
نخست، دامنه را بالا ببرید — نه زمان را.
دامنه چگالی انرژی رسیده به سطح مشترک در واحد زمان را تعیین میکند؛ بلندتر کردن سیکل تنها به گرما فرصت بیشتری میدهد تا به سمت سطح پخش شود. برای PC با ۳۰٪ الیاف شیشه، بازهٔ پیشنهادی ۷۰ تا ۱۰۰ میکرومتر در ۲۰ کیلوهرتز است که بهروشنی بالاتر از رقم معمول گرید بدون الیاف است.
سه راه برای دامنهٔ بیشتر هست: هورنی با ضریب تقویت بالاتر، نسبت بوستر متفاوت، یا ژنراتوری با بازهٔ تنظیم دامنهٔ گستردهتر. اینکه کدام در دسترس است به تجهیزات موجود بستگی دارد.
دوم، بالاتر از درصد معینی از الیاف، شکل اتصال را عوض کنید.
این گام اغلب نادیده گرفته میشود. هدایتکنندهٔ انرژی به یک نوک تیز تکیه دارد تا انرژی را متمرکز کند، سریع ذوب شود و بیرون جاری شود؛ درصد بالای الیاف هم ذوب و هم جریان را تضعیف میکند. بالاتر از میزان معینی، هیچ اندازه دامنهای جوش یکنواخت نمیسازد و پاسخ، اتصال برشی است — که جوش را از راه اصطکاک پیوسته در امتداد یک انطباق با اضافهدرگیری روی دیوارهٔ جانبی میسازد و بهروشنی کمتر به الیاف حساس است.
میزانی که این تعویض را ضروری میکند، و اصلاح ارتفاع هدایتکنندهٔ انرژی در درصدهای مختلف الیاف، در کتابچهٔ جوشپذیری پلاستیکهای مهندسی آمده است.
سوم، برای سایش هورن بودجه در نظر بگیرید.
الیاف شیشه بسیار سختتر از رزین است و در حین جوشکاری وجه کاری هورن را میساید. بالاتر از حدود ۱۰٪ الیاف، سایش بهروشنی شتاب میگیرد و عمر مفید هورن تیتانیومی بهطور محسوس کوتاه میشود. در تولید انبوه قطعات پرشده، هورن یک قطعهٔ مصرفی است: وجه کاری را طبق برنامه بازرسی کنید و آن را در برنامهٔ قطعات یدکی بگنجانید، نه اینکه علت را تنها پس از افت کیفیت جوش کشف کنید.
تصورات نادرست رایج
«ضعیف است، پس بیشتر جوش بده.» چنانکه گفته شد، این کار مسئله را به سمت آسیب سطحی میبرد. پنجرهٔ فرایند برای قطعات پرشده معمولاً باریکتر از گریدهای بدون الیاف است، نه گستردهتر.
«همان گرید است، پس بچ جدید مشکلی ندارد.» درصد الیاف، توزیع طول و شیمی آهار همه میتوانند میان بچها فرق کنند و قطعات پرشده به این تفاوت حساسترند. پس از تعویض بچ، پارامترها را دوباره تأیید کنید.
«قطعات پرشده بد جوش میخورند چون دستگاه توان کم دارد.» توان تعیین میکند چقدر انرژی در دسترس است؛ دامنه تعیین میکند با چه چگالیای وارد سطح مشترک شود. آنچه قطعات پرشده معمولاً کم دارند دومی است و افزایش توان جبران دامنهٔ ناکافی را نمیکند.
بیشترش روی نقشه تصمیمگیری میشود
کیفیت جوش روی قطعات پرشده تا حد زیادی پیش از حضور هر دستگاهی تعیین میشود: اینکه شکل اتصال با ماده سازگار است یا نه، ضخامت دیواره اضافهدرگیری لازم را پشتیبانی میکند یا نه، و هدایتکنندهٔ انرژی طوری جانمایی شده که انرژی به سطح مشترک برسد یا نه. پس از ساخت قالب، فضای اصلاح اندک است.
کتابچهٔ جوشپذیری پلاستیکهای مهندسی ترموپلاستیکهای رایج را در پنج فرایند رتبهبندی میکند و اثر الیاف شیشه، کندسوزکنندهها، رنگدانهها و مواد بازیافتی را توضیح میدهد؛ راهنمای مرجع دامنه الزامات دامنه را به تفکیک خانوادهٔ مواد پوشش میدهد؛ و راهنمای هدایتکنندهٔ انرژی و طراحی اتصال نظام ابعادی کامل هشت نوع اتصال را میدهد. همه از صفحهٔ دانلود در دسترساند.
دامنهٔ در دسترس به ژنراتور و مجموعهٔ آکوستیک بستگی دارد. بازههای تنظیم به تفکیک مدل در صفحات دستگاه جوش اولتراسونیک فهرست شده است.
برای ارزیابی یک قطعهٔ مشخص، نقشه یا نمونه را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید. مشاور فنی برخط وبسایت هم میتواند پرسشها را مستقیم بپذیرد.