
جوشکاری PPS: مقاوم به حرارت یعنی آسان برای جوشکاری نیست
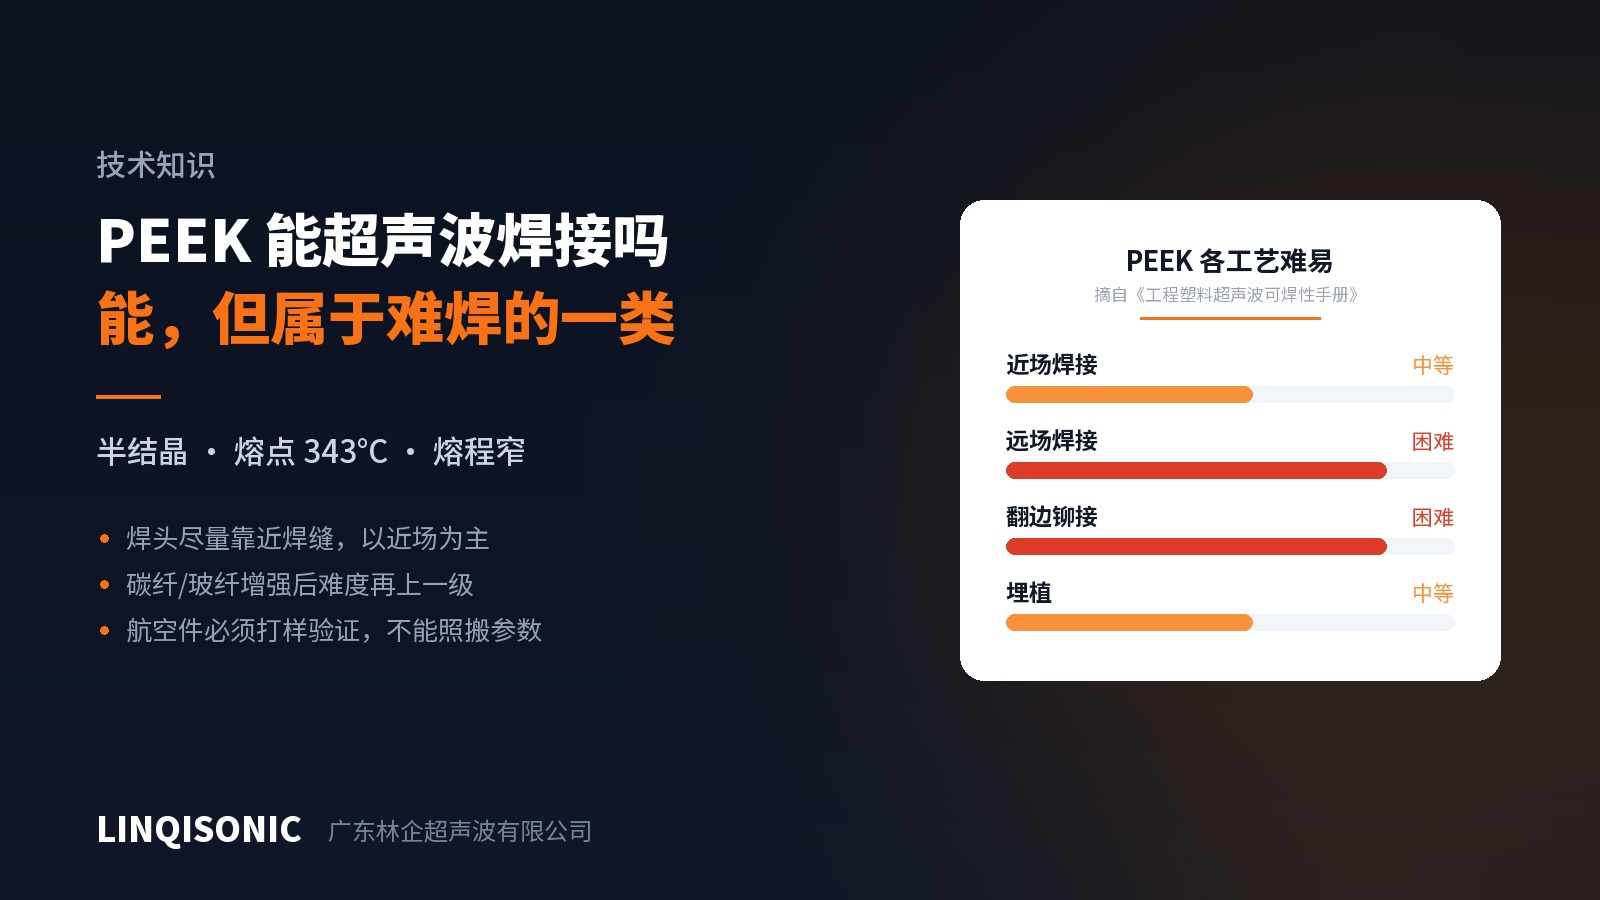
PPS در بدنهٔ پمپ، محفظهٔ سنسور و الکترونیک خودرو دیده میشود و بهخاطر مقاومت حرارتی و شیمیایی انتخاب میشود. هیچکدام از این دو خاصیت برای جوشکاری اولتراسونیک خبر خوبی نیست.
دشواری کجاست
نقطهٔ ذوب بالا در بازهای باریک. PPS نیمهبلورین است و حدود ۲۸۰ درجهٔ سلسیوس ذوب میشود، بنابراین باز کردن فصل مشترک به چگالی انرژی بهمراتب بالاتری نسبت به رزینهای بیشکل مانند ABS یا PC نیاز دارد. بازهٔ باریک یعنی انرژی کم اتصال را جوشنخورده میگذارد و انرژی زیاد ماده را تخریب میکند و فاصلهٔ میان این دو اندک است.
مادهٔ پایه ترد است. PPS چقرمه نیست و تقویت با الیاف شیشه آن را تردتر میکند. نیروی جوش، نقاط تماس فیکسچر و گوشههای تیز روی اتصال همگی به تمرکز تنش تبدیل میشوند و آنچه نخست ترک میخورد اغلب مادهٔ پایهٔ کنار جوش است، نه خود جوش.
تقریباً همیشه با الیاف شیشه پر شده است. PPS بدون پرکننده بهندرت در قطعات باربر به کار میرود؛ ۴۰٪ الیاف شیشه رایج است. الیاف موج صوتی را تضعیف میکند و تقریباً به همان نسبت رزین قابل ذوب در فصل مشترک را کم میکند، بنابراین استحکام اتصال به سطح مادهٔ پایه نمیرسد. این را در مرحلهٔ طراحی بپذیرید، نه اینکه امید ببندید پارامترها آن را جبران کنند.
چه باید کرد
از اتصال برشی استفاده کنید. هدایتگر انرژی بر ذوب آنی نوک و سپس جریان مذاب تکیه دارد و بازهٔ ذوب باریک PPS تکرار آن لحظه را دشوار میکند، بنابراین در یک بچ برخی قطعات کامل جوش میخورند و برخی کم میآورند. اتصال برشی گرما را از اصطکاک پیوسته در طول تداخل ایجاد میکند و ذوب بهتدریج در امتداد سطح جفتشونده پیش میرود.
دامنهٔ کافی بدهید. این نخستین متغیر است، نه آخرین. جایی که دامنه کم است، طولانی کردن زمان جوش کاری جز پخش گرما در بدنهٔ قطعه نمیکند.
تداخل را در حد پایین بگیرید. PPS ترد است و تداخل بیش از حد دیوارههای جانبی را بهصورت یک تنش کششی دائمی باز نگه میدارد. آببندی از یک نوار ذوب پیوسته میآید، نه از فشردن بیشتر.
در فیکسچر از تماس نرم استفاده کنید. نقاط موقعیتدهی سخت که مستقیم روی PPS مینشینند بهآسانی ریزترک ایجاد میکنند. سطح تماس بزرگتر و پدهای نرم از هر تغییر پارامتری مؤثرترند.
سونوترود را مصرفی بدانید. ۴۰٪ شیشه سطح کار را پیوسته میساید؛ عمر سونوترودهای آلومینیومی اینجا کوتاه است، پس تیتانیوم یا سختکاری سطحی را در نظر بگیرید و سونوترود را در برنامهٔ قطعات یدکی بگنجانید.
پنجرهٔ باریک باید پایش شود
با پنجرهٔ باریک، خطر این نیست که «این قطعه خوب جوش خورد» بلکه این است که «هر قطعه خوب جوش بخورد». PPS نمونهٔ کلاسیکی است که چشم تشخیص نمیدهد: ظاهر سالم است و تنها مقطع نشان میدهد که فصل مشترک صرفاً به هم فشرده شده بود.
از حالت انرژی یا حالت عمق استفاده کنید، نه حالت زمان. حالت زمان چیزی را جبران نمیکند و پنجرهٔ PPS توان جذب نوسان مادهٔ ورودی را ندارد.
چند بُعد را همزمان پایش کنید. برای انرژی، توان و ارتفاع پس از جوش با هم حد بگذارید و در هر انحرافی هشدار بدهید. یک بُعد تنها مواردی را از دست میدهد: قطعهٔ لهشده و قطعهٔ خوبجوشخورده میتوانند ارتفاع نهایی یکسانی داشته باشند.
نمونهبرداری مخرب دورهای را حفظ کنید. برش یک نمونه برای دیدن پیوستگی نوار ذوب، بیش از یک عدد نیروی کشش سخن میگوید.
دربارهٔ مقاومت حرارتی
نکتهای که بهآسانی از قلم میافتد: ظرفیت دمایی جوش برابر با ظرفیت مادهٔ پایه نیست. ساختار بلوری در ناحیهٔ ذوب با بدنهٔ ماده فرق دارد و الیاف در عرض فصل مشترک قطع شده است، بنابراین زیر بار پیوسته در دمای بالا، خرابی معمولاً از جوش آغاز میشود. آن مقطع را برای تنش کمتری طراحی کنید.
درجهبندی دشواری و ماتریس سازگاری در راهنماهای صفحهٔ مدارک فنی آمده است. بازههای دامنه و پایش چندبُعدی در صفحات دستگاه جوش اولتراسونیک است.
گرید ماده، درصد الیاف و نقشهها را به 1427498429@qq.com بفرستید یا با +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.