
کاشت اینسرت و پرچکاری اولتراسونیک: اتصال بدون سازگاری
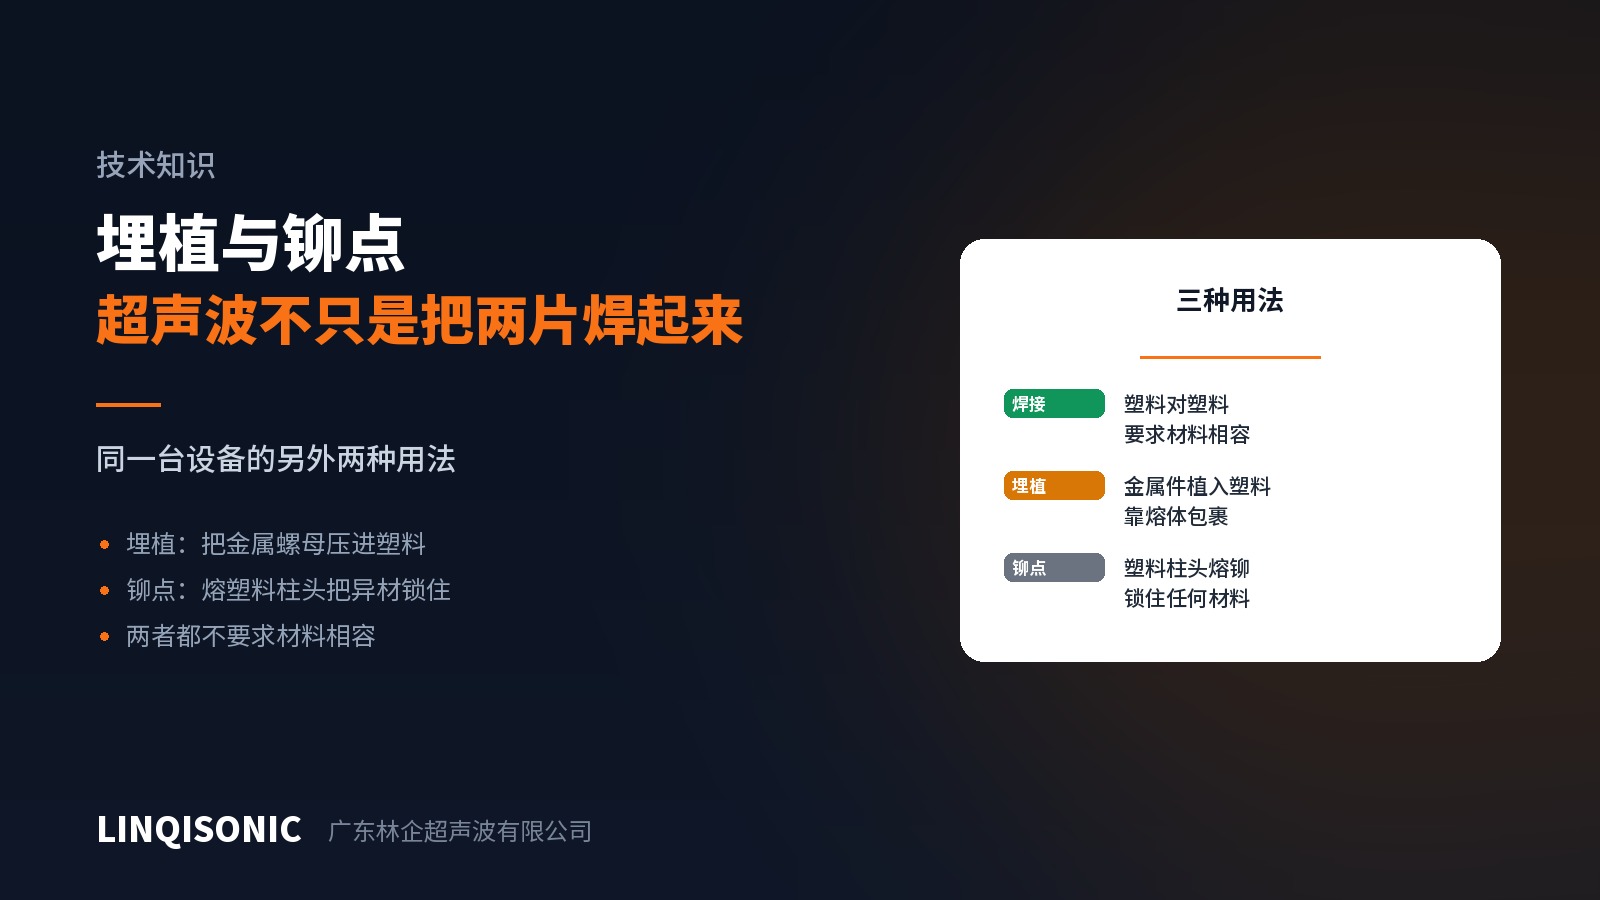
اغلب گمان میشود تجهیزات اولتراسونیک تنها پلاستیک را به پلاستیک جوش میدهند. با ابزار متفاوت، همان دستگاه دو عملیات دیگر انجام میدهد — و هیچکدام به سازگاری مواد نیاز ندارند.
کاشت اینسرت: فشردن اینسرت فلزی در پلاستیک
چه میکند: جایی که قطعهٔ پلاستیکی به رزوهٔ فلزی نیاز دارد، قالبگیری اینسرت درون قطعه پرهزینه و کمانعطاف است. کاشت، سوراخی اندکی کوچکتر در قطعهٔ قالبگیریشده باقی میگذارد و اینسرت فلزی شیاردار را بعداً بهصورت اولتراسونیک در آن میفشارد.
اصل: اینسرتی که در برابر دیوارهٔ سوراخ میلرزد گرمای اصطکاکی تولید میکند، پلاستیک بهطور موضعی ذوب میشود و نیرو اینسرت را تا ته میراند؛ پلاستیک مذاب به داخل شیارها و تورفتگیهای اینسرت جاری میشود و پس از سرد شدن آن را سر جایش قفل میکند.
مزیتها: بدون تغییر قالب، امکان افزودن یا تعویض اینسرت بعداً، استحکام بیرونکشیدن و گشتاور بسیار بالاتر از پیچ خودکار، و سیکل کوتاهتر از فشردن حرارتی.
نکتههای کلیدی:
تلورانس سوراخ را کنترل کنید. خیلی بزرگ و پلاستیک نمیتواند شیارها را پر کند، پس چیزی قفل نمیشود؛ خیلی کوچک و پلاستیک مازاد به سطح رانده میشود و ممکن است بوس را بشکافد.
عمق و ضخامت دیوارهٔ کافی بگذارید. شکافتن دیوارهٔ نازک بوس رایجترین خرابی کاشت است.
جهت شیارها جهت بار را تعیین میکند. مقاومت بیرونکشیدن و مقاومت گشتاور شکل شیار متفاوتی میخواهند؛ بر پایهٔ بار در بهرهبرداری انتخاب کنید.
برای کنترل عمق از حالت فاصله استفاده کنید. نتیجهٔ حیاتی، ارتفاع وجه اینسرت نسبت به سطح پلاستیک است که حالت فاصله مستقیماً به آن میپردازد.
پرچکاری: ذوب کردن بوس برای نگه داشتن قطعه
چه میکند: بوسی روی قطعهٔ پلاستیکی از سوراخ قطعهای دیگر میگذرد و اولتراسوند سر بوس را ذوب میکند تا به پرچی قارچیشکل بدل شود که آن را نگه میدارد.
قطعهٔ نگهداشتهشده میتواند از هر مادهای باشد — ورق فلزی، برد مدار چاپی، پلاستیک ناسازگار، قطعهٔ تزئینی، شیشه — چون در ذوب سهمی ندارد و صرفاً نگه داشته میشود. بزرگترین ارزش پرچکاری همین است: راهی برای ترکیبهایی که جوش نمیخورند.
نکتههای کلیدی:
حجم بوس را با شکل سر متناسب کنید. پلاستیک پایسته است: ارتفاع و قطر بوس تعیین میکنند چه سری میتواند شکل بگیرد. خیلی کوتاه و سر سوراخ را نمیپوشاند؛ خیلی بلند و ماده از آن فراتر پخش میشود. محاسبهٔ این در مرحلهٔ طراحی بر تنظیم پارامتر پای دستگاه میچربد.
میان بوس و سوراخ لقی بگذارید. انطباق تنگ یا نمیگذارد بوس کامل جا برود یا هنگام مونتاژ سوراخ را میشکافد.
به قطعهٔ نگهداشتهشده تکیهگاه بدهید. قطعات بدون تکیهگاه مانند برد مدار چاپی زیر نیروی پرچکاری خم میشوند.
انرژی را کنترل کنید. انرژی بیش از حد کل بوس را فرو میریزد و سری بر جا میگذارد که برای نگه داشتن خیلی نازک است.
از حالت فاصله یا انرژی استفاده کنید، چون ارتفاع سر بُعد حیاتی است.
انتخاب میان این دو
اتصال رزوهای قابل بازکردن ← کاشت اینسرت.
تثبیت دائمی بدون نیاز به بازکردن ← پرچکاری، با هزینهٔ کمتر.
مواد سازگار که آببندی میخواهند ← جوش.
مواد ناسازگار بدون الزام آببندی ← پرچکاری.
مواد ناسازگار که آببندی هم میخواهند ← پرچکاری برای تثبیت و افزودن واشر برای آببندی، تا دو الزام جدا حل شوند.
یک وجه مشترک
کاشت اینسرت و پرچکاری از همان ژنراتور و سامانهٔ آکوستیک جوش استفاده میکنند و تنها در ابزار و پارامترها فرق دارند. روی خطی که پیشاپیش جوش اولتراسونیک دارد، افزودن هر یک از این دو هزینهٔ نهایی بسیار کمی دارد — نکتهای که هنگام برنامهریزی فرایند ارزش به یاد داشتن دارد.
گزینههای حالت فاصله و توانمندی ابزار در صفحات دستگاه جوش اولتراسونیک آمده است. نقشهها را همراه با مشخصات اینسرت یا ابعاد بوس به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.