
جوش غلتکی اولتراسونیک منسوجات بیبافت: غلتک الگودار، سرعت و نیرو
محصولات با شبکهٔ پیوسته — ماسک، بستهبندی دستمال، مواد بهداشتی، کیسهٔ فیلتر — نمیتوانند برای هر جوش بایستند و بهجای آن جوش غلتکی اولتراسونیک دارند، با گذر پیوستهٔ ماده میان هورن ثابت و غلتک الگودار چرخان.
آن الگوها تزئینی نیستند
لوزیها، نقطهها و راهراههای نقششده روی محصولات بیبافت اغلب استایل تلقی میشوند. در واقع اینها اثر برجستگیهای روی غلتکاند و هرجا برجستگی هست، جوش همانجاست.
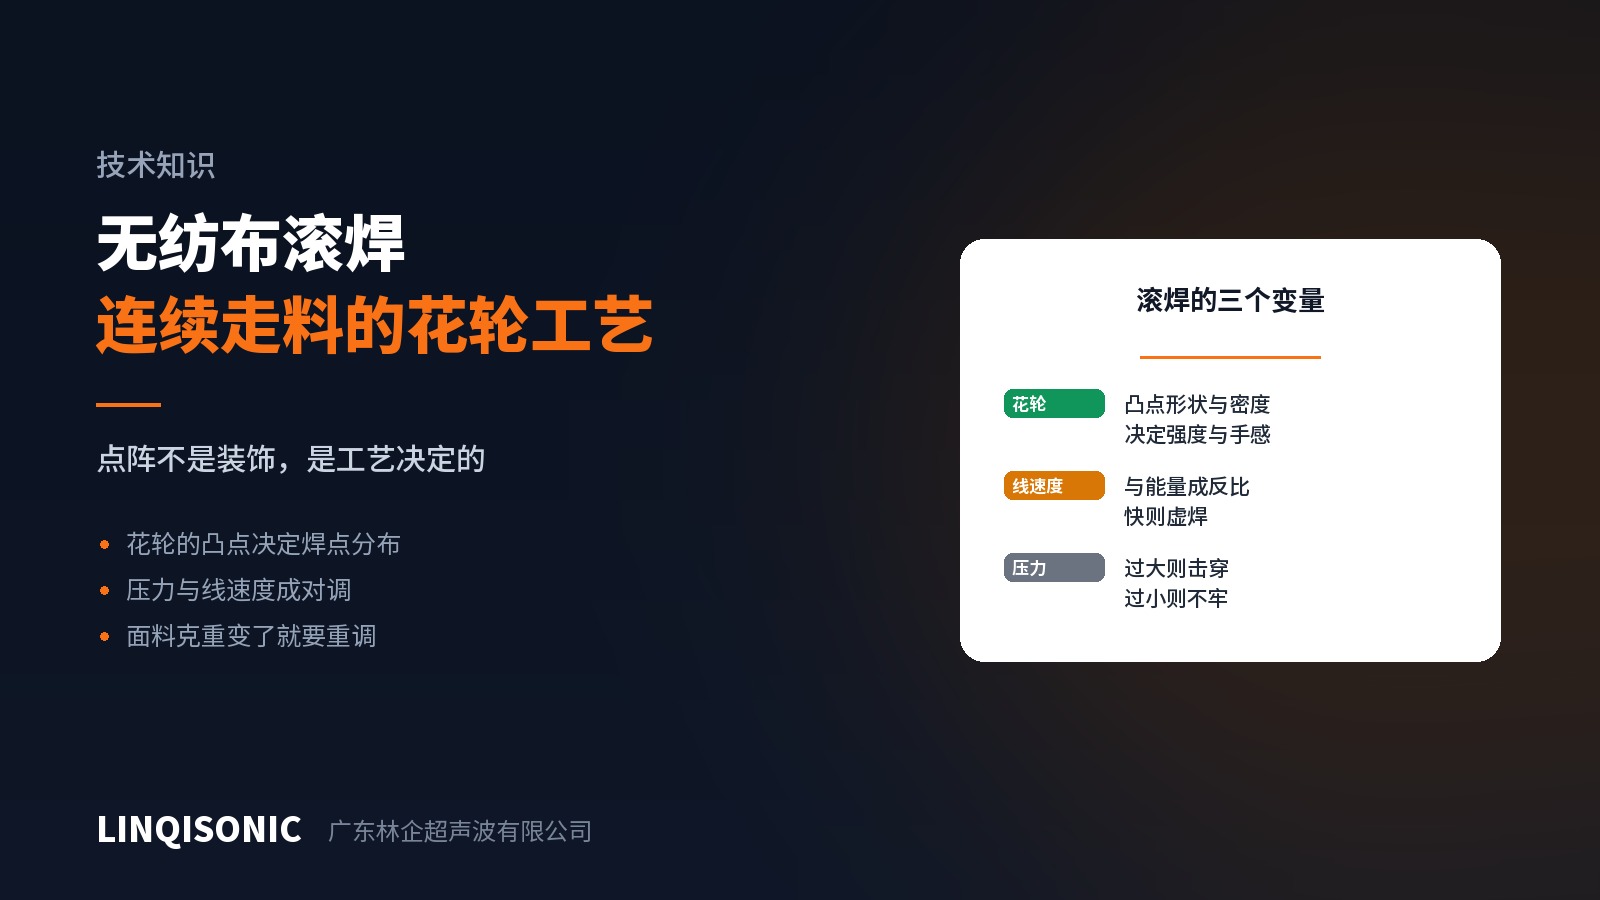
این برجستگیها دقیقاً همان کاری را میکنند که هدایتکنندهٔ انرژی در جوش پلاستیک: تمرکز انرژی روی سطوح تماس محدود. غلتک کاملاً صاف انرژی را در سراسر وجه پخش میکند و هیچ چیز را محکم جوش نمیدهد، در حالی که شبکه را سفت و تخت میکند.
برجستگیهای متراکمتر — جوش بیشتر و استحکام بیشتر، اما شبکهٔ سفتتر با نفوذپذیری هوای کمتر.
برجستگیهای پراکندهتر — لمس نرمتر و جریان هوای بهتر، اما استحکام کمتر.
پس انتخاب غلتک مصالحهای میان استحکام و لمس است و غلتک بند گوش ماسک هیچ شباهتی به غلتک درز کناری کیسهٔ فیلتر ندارد.
سرعت خط با انرژی جفت است
جوش غلتکی پارامتر زمان جوش ندارد. سرعت خط جای آن را میگیرد، چون سرعت گذر ماده از ناحیهٔ جوش تعیین میکند هر نقطه چه مدت انرژی میگیرد.
سریعتر = انرژی کمتر در هر نقطه = جوش سرد.
کندتر = انرژی بیشتر در هر نقطه = سوختن، سفت شدن، زردی.
پس تولید را نمیتوان تنها با سرعت بالا برد؛ سرعت را عوض کنید و دامنه و نیرو هر دو باید از نو تعیین شوند. راهاندازی غلتکی بیش از همه همینجا خطا میرود — سرعت بهتنهایی برای دنبال کردن تولید بالا میرود و یک نوبت کامل با درزهای ناایمن بیرون میآید.
نیرو چه میکند
نیرو از فاصلهٔ میان هورن و غلتک و از آرایش گیرهبندی میآید. زیاد باشد، برجستگیها یکراست میشکافند و سوراخ میگذارند؛ کم باشد، تماس ناقص است و انرژی نمیتواند منتقل شود.
نیرو باید در سراسر پهنا یکنواخت باشد. وقتی غلتک و هورن موازی نیستند، یک طرف جوش میخورد و طرف دیگر نه — رایجترین ایراد در مواد پهن.
شبکه را عوض کنید و همه چیز را از نو تعیین کنید
هر تغییری در گراماژ، ترکیب الیاف یا تعداد لایه صحهگذاری دوباره میطلبد.
بهویژه ترکیب الیاف: منسوجات بیبافت PP و PET در دماهای متفاوتی نرم میشوند و نمیتوانند پارامتر مشترک داشته باشند. جایی که یک لایهچسبان مواد متفاوتی را در هر لایه ترکیب میکند، سازگاری هم مطرح است — لایههای ناسازگار بهجای جوش خوردن به هم فشرده میشوند.
در آمیختههایی که الیاف طبیعی ذوبنشدنی مانند پنبه یا ویسکوز دارند، بالاتر از نسبت معینی درز نمیگیرد، چون ترموپلاستیک کافی برای ذوب در سطح مشترک نمیماند. این را ماده تعیین میکند و با پارامتر حل نمیشود.
بررسیهای روزانه
وضوح نقش. همان منطق اثر در جوش فلز — الگوی مبهم یعنی غلتک ساییده یا نیرو ناکافی است.
آزمون کندن. یک درز نمونهبرداریشده را باز کنید و ببینید الیاف پاره میشوند (جوشخورده) یا درز تمیز جدا میشود (صرفاً فشرده).
هر دو لبهٔ پهنا را بررسی کنید. خوب در وسط و بد در لبهها امضای کلاسیک موازی نبودن است، پس فقط از مرکز نمونه نگیرید.
غلتک را منظم تمیز کنید. الیاف و باقیماندهٔ مذاب میان برجستگیها انباشته میشود و غلتک پرشده یعنی غلتکی با برجستگیهای کوتاهتر.
فرکانسها، پهنای کاری و گزینههای غلتک در صفحات دستگاه جوش اولتراسونیک آمده است. ترکیب شبکه، گراماژ، پهنا و سرعت خط مورد نیاز را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.