
چرا هورن پهن در وسط جوش میدهد اما در لبهها نه
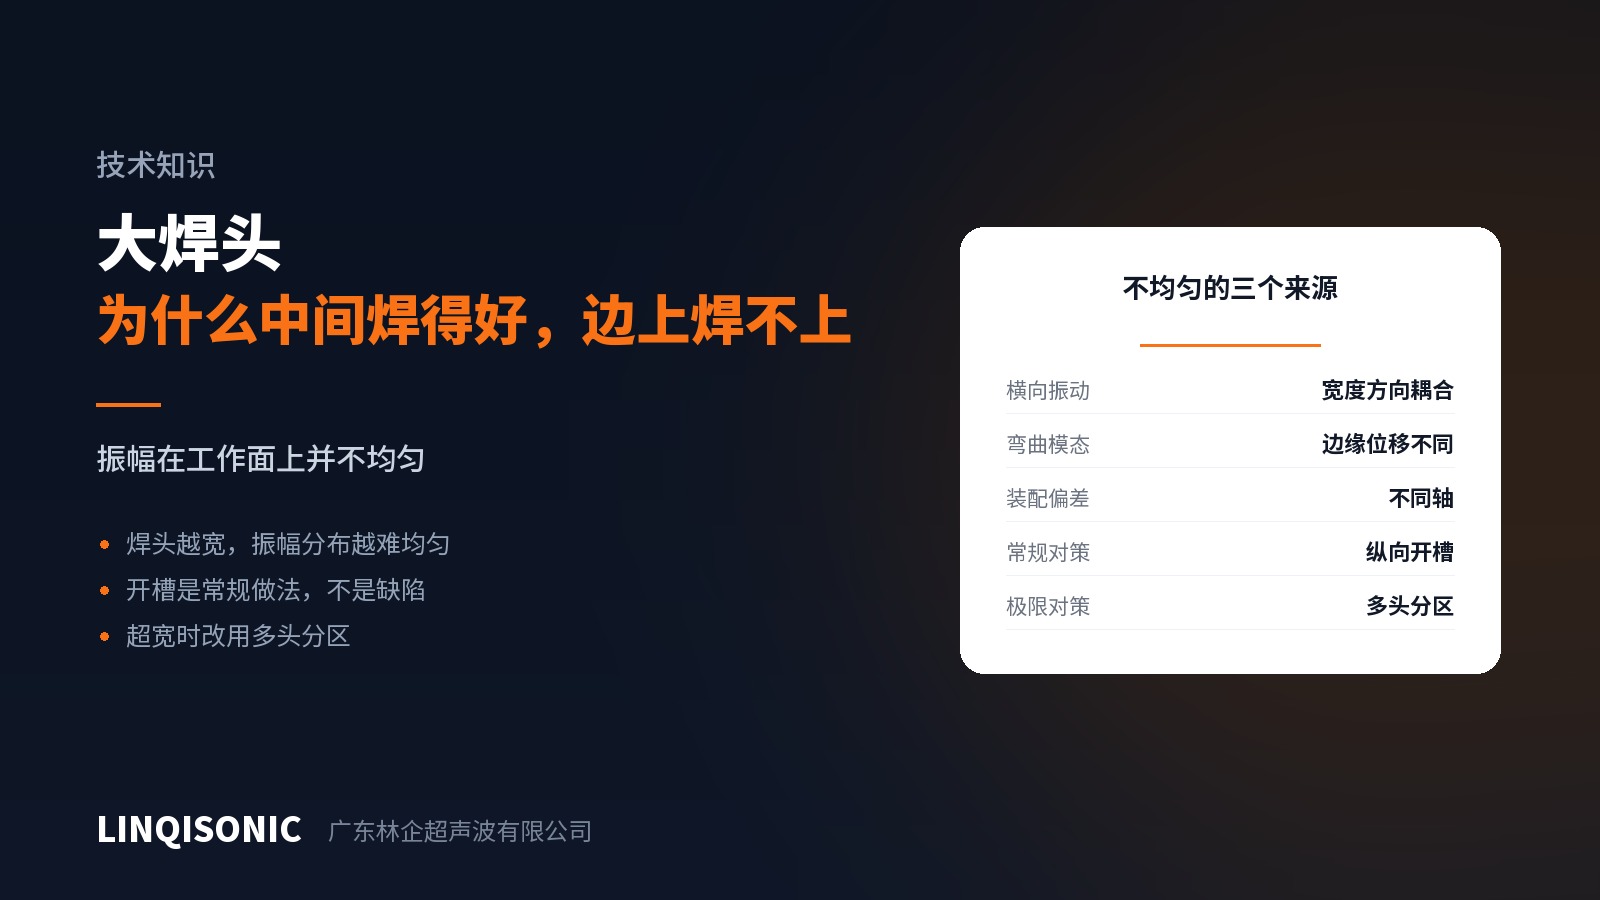
شکایتی رایج در قطعات بزرگ: وسط عالی جوش میخورد در حالی که دو سر یا ذوب نمیشوند یا سرریز شدیدی میدهند. تغییر پارامترها کمکی نمیکند، چون این مسئلهٔ پارامتر نیست.
دامنه روی وجه یکنواخت نیست
در حالت آرمانی هر نقطه از وجه کاری به یک اندازه حرکت میکند. در عمل، هرچه هورن پهنتر باشد این سختتر میشود.
حرکت جانبی. وقتی هورن بهطور محوری کش میآید و جمع میشود، اثر پواسون آن را بهطور جانبی هم منقبض و منبسط میکند. هرچه هورن پهنتر، این مؤلفه مهمتر است و با حرکت محوری کوپل میشود و توزیع دامنه را به هم میریزد.
مدهای خمشی. هورنهای پهن و نازک بهآسانی ارتعاش خمشی پیدا میکنند و وجه مانند پوست طبل خم میشود، با جابهجایی کاملاً متفاوت در مرکز و لبه.
خطای مونتاژ. مجموعهٔ ناهمتراز، وجههای جفتشوندهٔ ناتمیز یا گشتاور سفتکردن نادرست همه یک طرف را با دامنهٔ کمتر رها میکنند.
شکاف زدن رویهٔ استاندارد است
هورنهای بزرگ اغلب چند شکاف محوری دارند. اینها سوراخ خنککاری یا کاهش وزن نیستند — هدفشان تقسیم آکوستیکی یک هورن پهن به چند هورن باریک است تا کوپلینگ جانبی و مدهای خمشی سرکوب شوند و هر بخش بهطور مستقل بهطور محوری بلرزد.
شکاف روی هورن بزرگ نشانهٔ طراحی درست است، نه عیب ماشینکاری.
بالاتر از پهنای معین، به ناحیهها تقسیم کنید
شکاف زدن حد خود را دارد. جایی که پهنای جوش از آنچه یک هورن میتواند یکنواخت نگه دارد بیشتر شود، پاسخ درست چند هورن که ناحیههای جداگانه را میرانند است، هر کدام با مبدل خود و بخش خود از اتصال.
آنگاه هر هورن در بازهٔ راحت خود کار میکند و یکنواختی تضمین میشود، به بهای پیچیدگی دستگاه.
نخست علتهای ساده را کنار بگذارید
پیش از شک کردن به هورن، این موارد را تأیید کنید:
آیا تکیهگاه از زیر یکنواخت است؟ قطعهای که یک طرفش تکیهگاه دارد و طرف دیگرش ندارد بسیار شبیه دامنهٔ نایکنواخت رفتار میکند، با علتی کاملاً متفاوت و رایجتر.
آیا هورن با قطعه موازی است؟ پس از مونتاژ کاغذ اثرگیر یا مادهٔ نرمی را فشار دهید و بررسی کنید اثر یکنواخت باشد.
آیا وجههای جفتشونده تمیز و گشتاور درست است؟ وجه مبدل به بوستر و بوستر به هورن باید تمیز و تخت باشند و با گشتاور مشخصشده سفت شوند؛ گشتاور ناکافی انرژی را در انتقال از دست میدهد.
آیا ارتفاع قطعه یکنواخت است؟ با تلورانسهای شل ورودی، قطعات بلند اول تماس میگیرند و قطعات کوتاه اصلاً نه، که آن هم شبیه جوش نخوردن لبهها به نظر میرسد.
چگونه اندازهاش بگیریم
مستقیمترین روش: زیر وجه کاری کاغذ حرارتی یا فیلم نازک جوشپذیر بگذارید و یک جوش در هوا بزنید، سپس توزیع عمق اثر را بخوانید. عمیقتر یعنی دامنهٔ بیشتر، کمرنگتر یعنی کمتر، و توزیع در یک نگاه دیده میشود. ساده و قابل اتکاست و هنگام تعویض هورن و در نگهداری دورهای ارزش انجام دادن دارد.
طراحی هورن بزرگ و بیشینهٔ سطح قابل استفاده در صفحات دستگاه جوش اولتراسونیک پوشش داده شده است. نقشه و چیدمان اتصال را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.