
جوش قطعات شفاف: دیده شدن و استحکام با هم
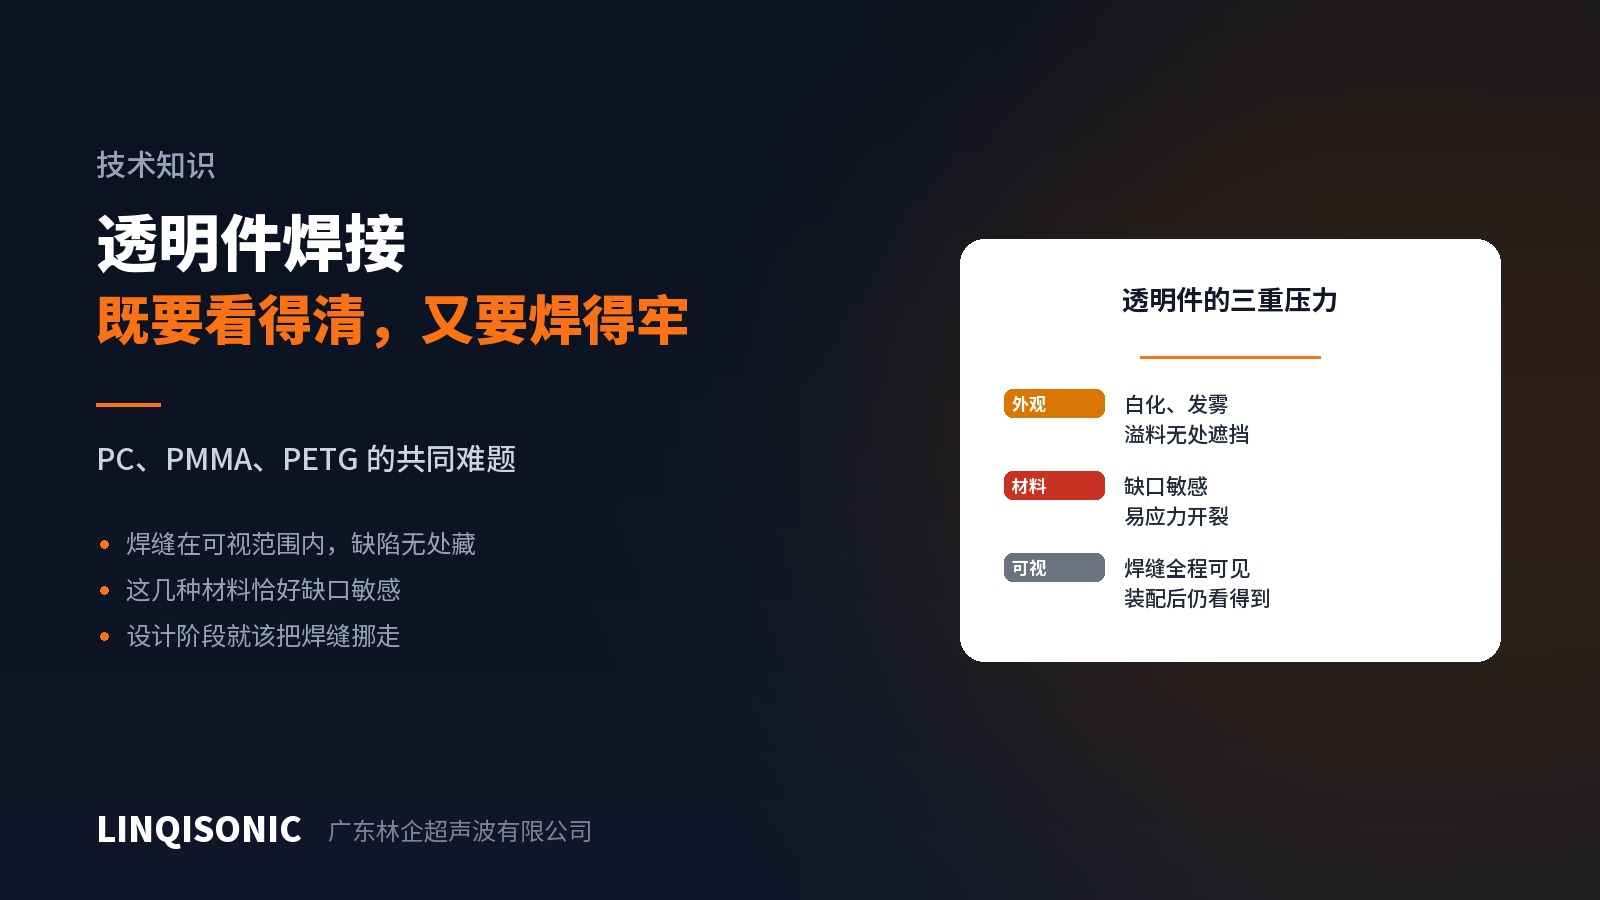
جوش قطعات شفاف یک آزمون ترکیبی است: اتصال را نمیتوان پنهان کرد، ماده ظریف است و هر عیبی در معرض دید است.
سه فشار
اتصال کاملاً نمایان است. در قطعات مات، اتصال پس از مونتاژ ناپدید میشود؛ در قطعات شفاف از میان قطعه دیده میشود و سفیدشدگی، کدری، سرریز مذاب یا حباب هیچ جایی برای پنهان شدن ندارند.
ماده به شیار حساس است. هم PC و هم PMMA به تمرکز تنش بد واکنش میدهند. لبهٔ اثر هورن، گوشهٔ تیز روی اتصال یا نقطهٔ تماس فیکسچر همه میتوانند به محل تمرکز بدل شوند و سفیدشدگی یا ترک بسازند. PMMA از این دو تردتر است.
استانداردهای ظاهری بالاترند. تحمل عیب ظاهری در قطعات شفاف از ابتدا کم است. همان کدری اندک روی ABS مشکی نادیده میگذرد و در PC شفاف قطعه را ضایعات میکند.
طراحی چه میتواند بکند — مؤثرترین راه
اتصال را از دید خارج کنید. مؤثرترین اقدام و تنها درمان واقعی. وجههایی که پس از مونتاژ پنهان میشوند — دیوارههای جانبی، زیر قطعه، زیر فلنجها — همه ارزش بررسی دارند. ده دقیقه روی نقشه بر سه ماه کار روی پارامتر میچربد.
شیار سرریز طراحی کنید. سرریز روی قطعات شفاف چشمگیر است؛ شیاری کنار اتصال به مذاب اجازه میدهد بهجای بیرون به داخل جاری شود.
از گوشهٔ تیز بپرهیزید. گذرگاههای اتصال را گرد کنید تا تمرکز تنش کم شود و خطر سفیدشدگی و ترک هر دو پایین بیاید.
شکل اتصال را بسنجید. اتصال برشی مذاب را میان وجههای جفتشونده نگه میدارد و معمولاً تمیزتر از هدایتکنندهٔ انرژی به نظر میرسد — اما دیوارههای جانبی صُلب میخواهد و جعبههای نازکدیواره که در قطعات شفاف رایجاند باید بررسی شوند.
فرایند چه میتواند بکند
سطح تماس هورن را بزرگ و فشار را کم کنید. اثرگذاری روی قطعات شفاف بسیار بیشتر دیده میشود؛ سطح بیشتر و نیروی کمتر یعنی اثر سبکتر.
وجه هورن را پولیش کنید. هر بافتی روی وجه کاری یکبهیک به سطح شفاف منتقل میشود. هورن پولیششده اینجا تقریباً الزامی است.
نزدیک شدن را آهسته کنید. ضربه در لحظهٔ تماس منبع بزرگی برای هم اثرگذاری و هم سفیدشدگی تنشی است.
نگهداشت را بلندتر کنید. اجازه دادن به انجماد آهستهٔ مذاب زیر نیرو، تنش درونی و سفیدشدگیای را که بعداً پدیدار میشود کم میکند.
در انرژی اندکی به سمت کم خطا کنید. نشانهٔ گرمشدگی بیش از حد — زردی، حباب — سختتر از یک اتصال ضعیف توضیح داده میشود. اما نه چنان کم که جوش سرد شود: ظاهر و ذوب باید جدا تأیید شوند.
نکتههای مواد
PC، PMMA و PETG همه آمورفاند و بهقدر معقولی خوب جوش میخورند. چالش در ظاهر و حساسیت به شیار است، نه در جوشپذیری.
PMMA با ABS کاملاً سازگار است، جفتی که هرجا پنجرهٔ شفاف لازم باشد گسترده به کار میرود؛ PC و ABS تنها تا حدی سازگارند، با پنجرهای باریکتر که مراقبت بیشتری میخواهد. مرجع کامل سازگاری در کتابچهٔ جوشپذیری پلاستیکهای مهندسی در صفحهٔ دانلود آمده است.
کنترل نیرو و سرعت نزدیک شدن به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک آمده است. نقشهٔ قطعه و الزامات ظاهری را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.