
جوش سرد: به هم چسبیده به نظر میرسد، اما هیچ ذوبی رخ نداده
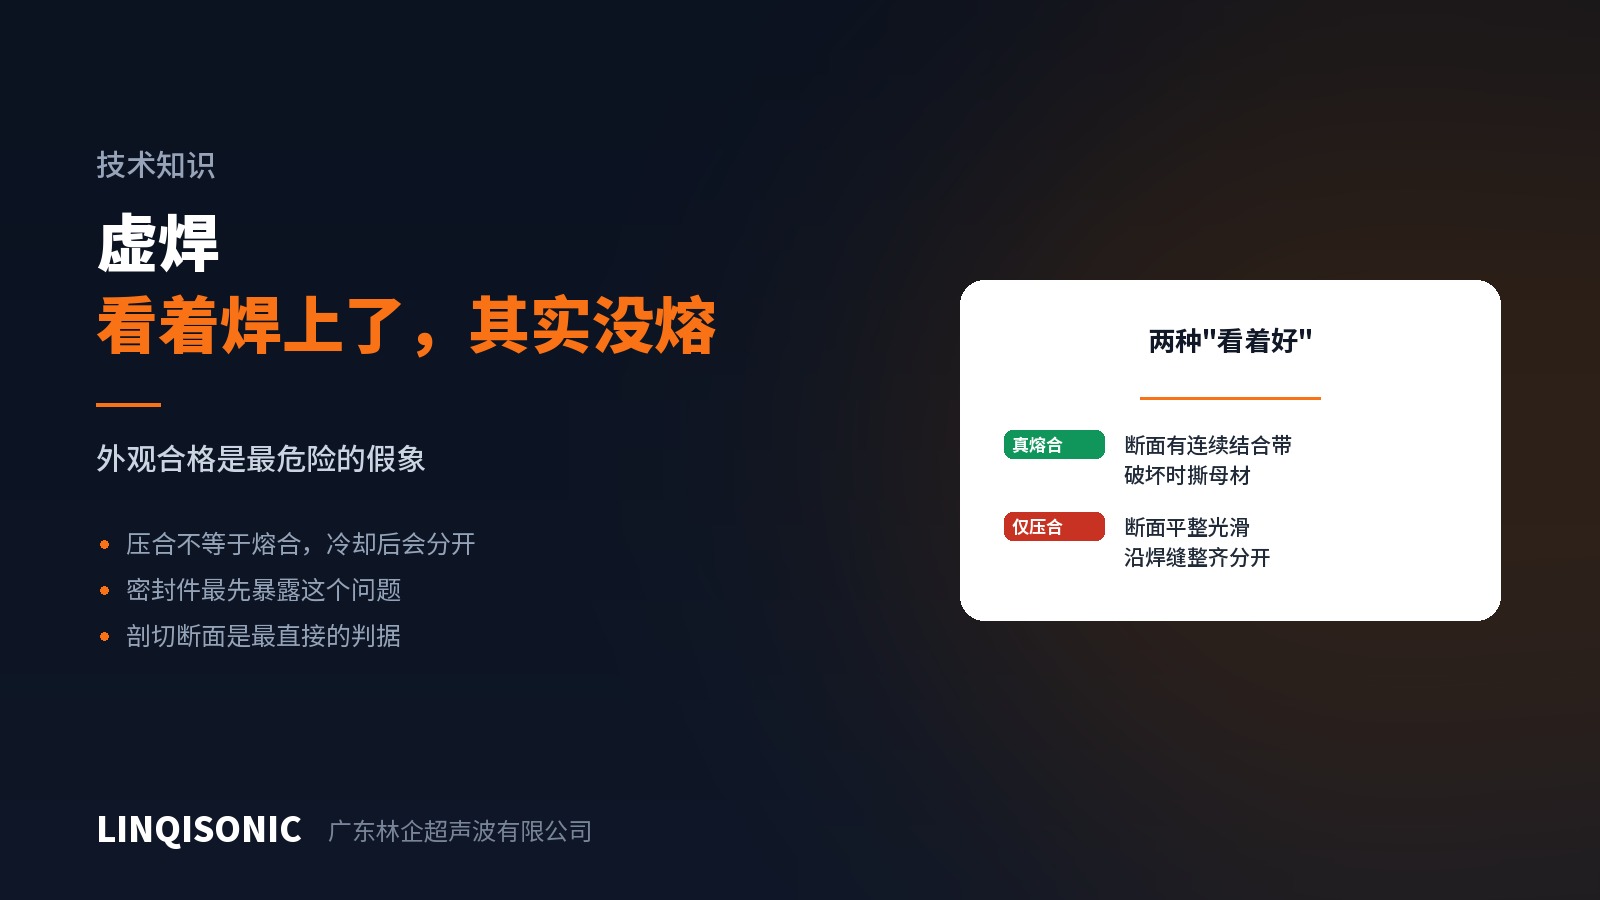
دردسرسازترین عیبهای جوش آنهایی نیستند که دیده میشوند. آنهاییاند که دیده نمیشوند.
جوش سرد بینقص به نظر میرسد، ابعادش را نگه میدارد و شاید حتی از یک کشش سرسری با دست هم بگذرد. اما در سطح مشترک هیچ پیوند مولکولیای شکل نگرفته — دو وجه فقط به هم فشرده شدهاند.
چگونه رخ میدهد
جوش اولتراسونیک نیاز دارد سطح مشترک به ذوب برسد تا زنجیرههای هر طرف در هم نفوذ کنند و در ساختاری پیوسته درهم بپیچند. هر حلقه از این زنجیره بشکند، نتیجه صرفاً تماس است:
انرژی ناکافی — سطح مشترک نرم میشود اما هرگز ذوب نمیشود؛ مادهٔ نرمشده زیر نیرو شکل میگیرد و کاملاً بسته به نظر میرسد در حالی که هیچ ذوبی رخ نداده.
انرژی هرگز به سطح مشترک نمیرسد — میرایی بیش از حد در میدان دور، سفتی ناکافی قطعه، یا فیکسچری که تکیهگاه نمیدهد، و انرژی در راه تلف میشود.
وجهها موازی نیستند — یک طرف ذوب میشود و طرف دیگر فقط فشرده میشود. اگر بشکنید، نیمی از وجه نشانهٔ ذوب دارد و نیم دیگر صاف است.
مواد ناسازگار — جایی که رزینهای غیرهمجنس امتزاجناپذیرند، هیچ اندازه جوشکاری چیزی بیش از تماس نمیسازد.
چگونه آن را تشخیص دهیم
برش و بازرسی. مستقیمترین و قابل اتکاترین روش. اتصالی که واقعاً ذوب شده نوار پیوند پیوسته نشان میدهد و هنگام شکست مادهٔ پایه را میدرد و سطحی زبر به جا میگذارد. جوش سرد تمیز در امتداد اتصال جدا میشود، با وجهی صاف.
آزمون نشتی. جوش سرد نخست در قطعات آببند خود را نشان میدهد؛ سطح مشترکِ صرفاً فشرده تقریباً همیشه نشت میدهد.
پراکندگی استحکام را بپایید. قطعات جوشسرد بار شکست بسیار پراکندهای میدهند — بخشی قابل قبول، بخشی بسیار پایین. میانگین شاید هنوز کافی به نظر برسد در حالی که انحراف معیار بزرگ میشود. نشانهای زودتر از میانگین.
چرخهٔ حرارتی یا پیرسازی. سطح مشترک فشرده وقتی دو طرف متفاوت منقبض میشوند جدا میشود. جوش سرد از چرخهٔ حرارتی جان به در نمیبرد.
چگونه از آن بپرهیزیم
نمونهبرداری پس از وقوع را با پایش فرایند جایگزین کنید. مؤثرترین اقدام. ذوب واقعی و صرفِ تماس روی منحنی جوش متفاوت دیده میشوند — با آغاز ذوب، توان به شکل مشخصی تغییر میکند و عمق پس از جوش فرق دارد. حد گذاشتن همزمان روی انرژی، توان و عمق پس از جوش، جوش سرد را در همان لحظهٔ ساخته شدن میگیرد.
به یک بُعد تکیه نکنید. اگر تنها عمق پس از جوش را بپایید، قطعهٔ لهشده و قطعهٔ ذوبشده میتوانند ارتفاع یکسانی بدهند؛ اگر تنها انرژی را بپایید، انرژیای که به بیراهه میرود بسیار شبیه انرژیای است که میرسد. بررسی متقاطع ابعاد است که آن را قابل اتکا میکند.
نمونهبرداری مخرب دورهای را نگه دارید. پایش هرچه خوب باشد، برش نمونه برای تأیید ذوب همچنان لازم است — بهویژه پس از تغییر ماده، ابزار یا شیفت.
یک هشدار
جوش سرد بیشتر وقتها در جریان دنبال کردن بهترین ظاهر هنگام راهاندازی وارد میشود — پلهپله کم کردن انرژی برای حذف سرریز و اثرگذاری، تا رسیدن به نقطهای که هیچ چیز پیدا نیست، که اغلب زیر آستانهٔ ذوب است.
ظاهر و ذوب دو معیار جدا هستند و باید جدا تأیید شوند.
پایش چندبُعدی به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک توضیح داده شده است. عکس مقطع و دادههای فرایندی را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.