
سفیدشدگی و کدری خط جوش از کجا میآید
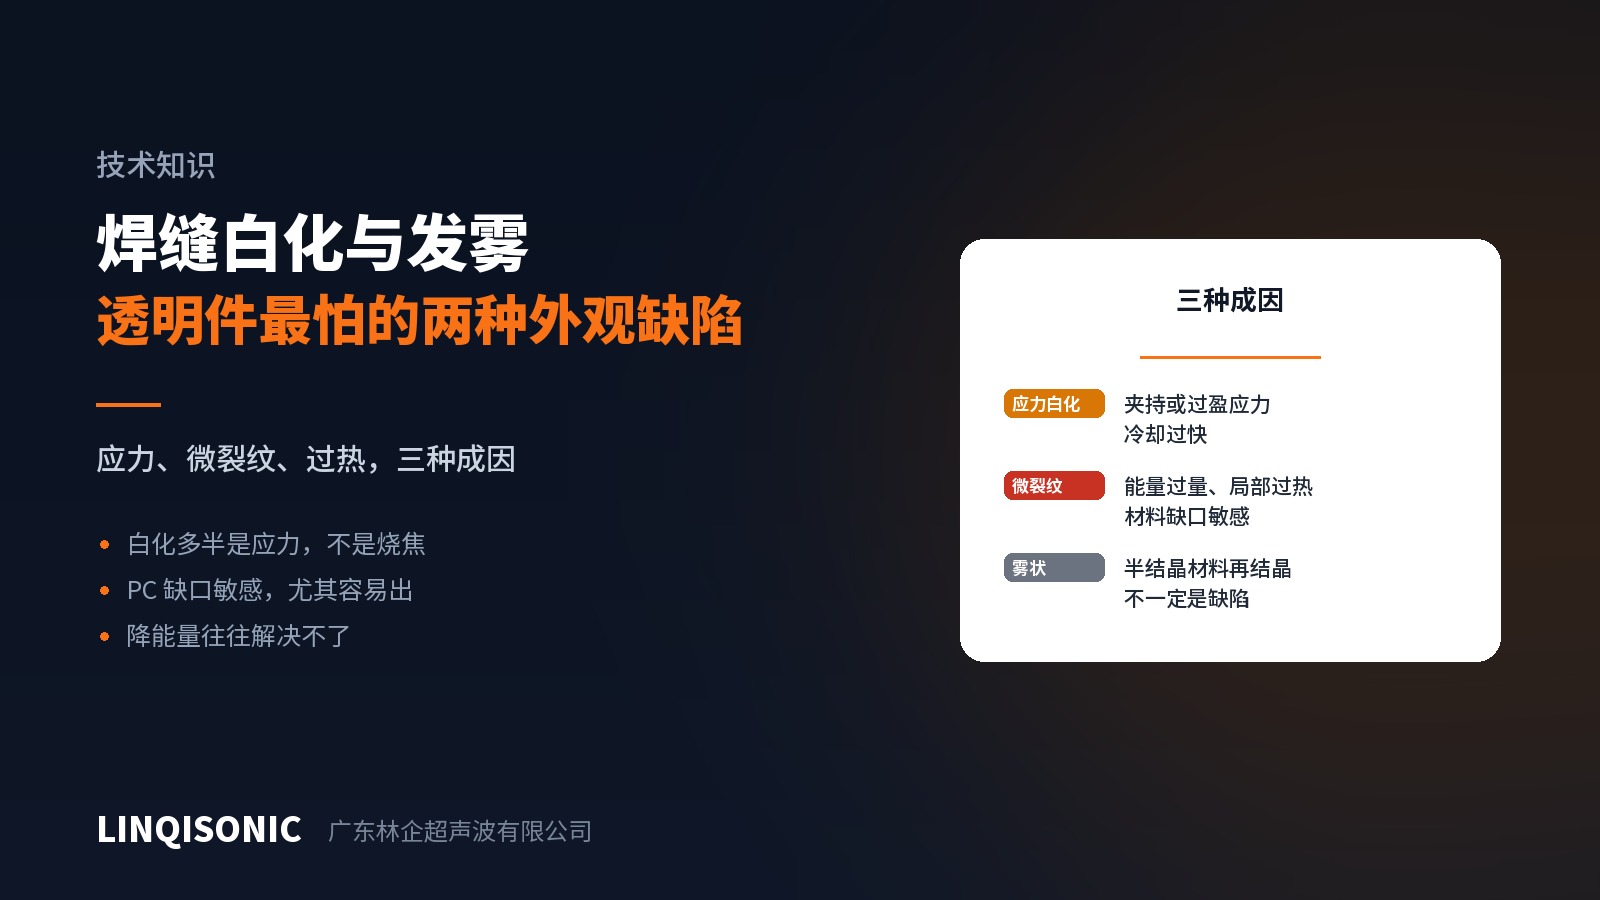
سفیدشدگی یا کدری گرد اتصال روی قطعات شفاف و روشن بهشدت به چشم میآید. نخستین فرض معمولاً «انرژی زیاد بوده، سوخته» است — و پس از پایین آوردن همه چیز، جوش ضعیف است و سفیدشدگی همچنان سر جایش.
چون شاید اصلاً گرما علت نبوده باشد.
سه علت، سه جهت متفاوت
۱. سفیدشدگی تنشی. وقتی پلاستیک فراتر از حد کشسان کشیده یا برشی شود، حفرههای میکروسکوپی میان زنجیرههای مولکولی باز میشوند، نور را پراکنده میکنند و سفید به نظر میرسند. علت مکانیکی است، نه حرارتی.
منابع رایج: گیرهبندی بیش از حد سفت، اضافهدرگیری زیاد در اتصال، لبهٔ اثر هورن، یا خم شدن قطعه زیر نیروی جوش. موادی که به شیار حساساند مانند PC و PMMA بهویژه مستعدند.
۲. ریزترک ناشی از گرمشدگی موضعی. انرژی بیش از حد یا متمرکز، دمای نزدیک سطح مشترک را خیلی سریع خیلی بالا میبرد و سرد شدن سریع شبکهای از ریزترک به جا میگذارد که آن هم سفید دیده میشود. این همان موردی است که واقعاً «سوخته» است.
۳. کدری ناشی از تبلور دوباره. در رزینهای نیمهبلورین (PP، PE، POM، نایلون)، ساختار بلوری پس از ذوب و انجماد دوباره با ساختار اولیه فرق میکند و شفافیت عوض میشود. این لزوماً عیب نیست — ظاهر تغییر میکند در حالی که استحکام ممکن است دستنخورده بماند.
تشخیص از یکدیگر
محل. سفیدشدگی در لبهٔ اثر هورن، در نقاط تماس فیکسچر یا در گوشههای قطعه ← به احتمال زیاد تنشی. در میانهٔ اتصال و چسبیده به ناحیهٔ ذوبشده ← به احتمال بیشتر حرارتی.
زمان بروز. بلافاصله موجود ← در حین جوش ایجاد شده. پس از انبارش یا تغییر دما پدیدار شده ← تنش باقیمانده در حال آزاد شدن است، یعنی تنش در قطعه محبوس شده است.
آنیل را امتحان کنید. سفیدشدگی تنشی معمولاً پس از آنیل زیر نقطهٔ نرمشوندگی کم میشود یا از میان میرود؛ ریزترک نه. تفکیککنندهای قابل اتکا.
درمان هر کدام
سفیدشدگی تنشی — نیروی گیرهبندی را کم کنید، تطابق فیکسچر با قطعه را بررسی کنید، اضافهدرگیری اتصال را کم کنید، سطح تماس هورن را برای پخش فشار بزرگ کنید، نزدیک شدن را آهسته کنید و نگهداشت را بلندتر کنید تا تنش زیر نیرو آزاد شود. توجه کنید که کاهش انرژی جوش اینجا کار چندانی از پیش نمیبرد.
ریزترک حرارتی — انرژی یا زمان را کم کنید، دامنه را کم کنید، موازی بودن هورن با قطعه را بررسی کنید (ناهمترازی انرژی را بهطور موضعی متمرکز میکند) و بررسی کنید هدایتکننده بلند نباشد.
کدری ناشی از تبلور دوباره — بهسختی برداشته میشود؛ ویژگی ماده است. جایی که ظاهر اهمیت دارد، اتصال را در مرحلهٔ طراحی از دید پنهان کنید یا به رزین آمورف بروید.
یک توصیه برای قطعات شفاف
PC، PMMA و PETG توقع ظاهری بالایی دارند و اتفاقاً به شیار حساساند. طراحی اتصال روی وجه غیرنمایان بسیار مؤثرتر از تنظیم بعدی پارامترهاست — و آن تصمیم جایش روی نقشه است.
حساسیت به شیار به تفکیک ماده و مقادیر اضافهدرگیری به تفکیک شکل اتصال در کتابچههای صفحهٔ دانلود آمده است. کنترل نیرو و سرعت نزدیک شدن به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک آمده است.
عکسها و گرید رزین را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.