
زمان نگهداشت: چرا از آن یک ثانیهٔ اضافه نمیتوان گذشت
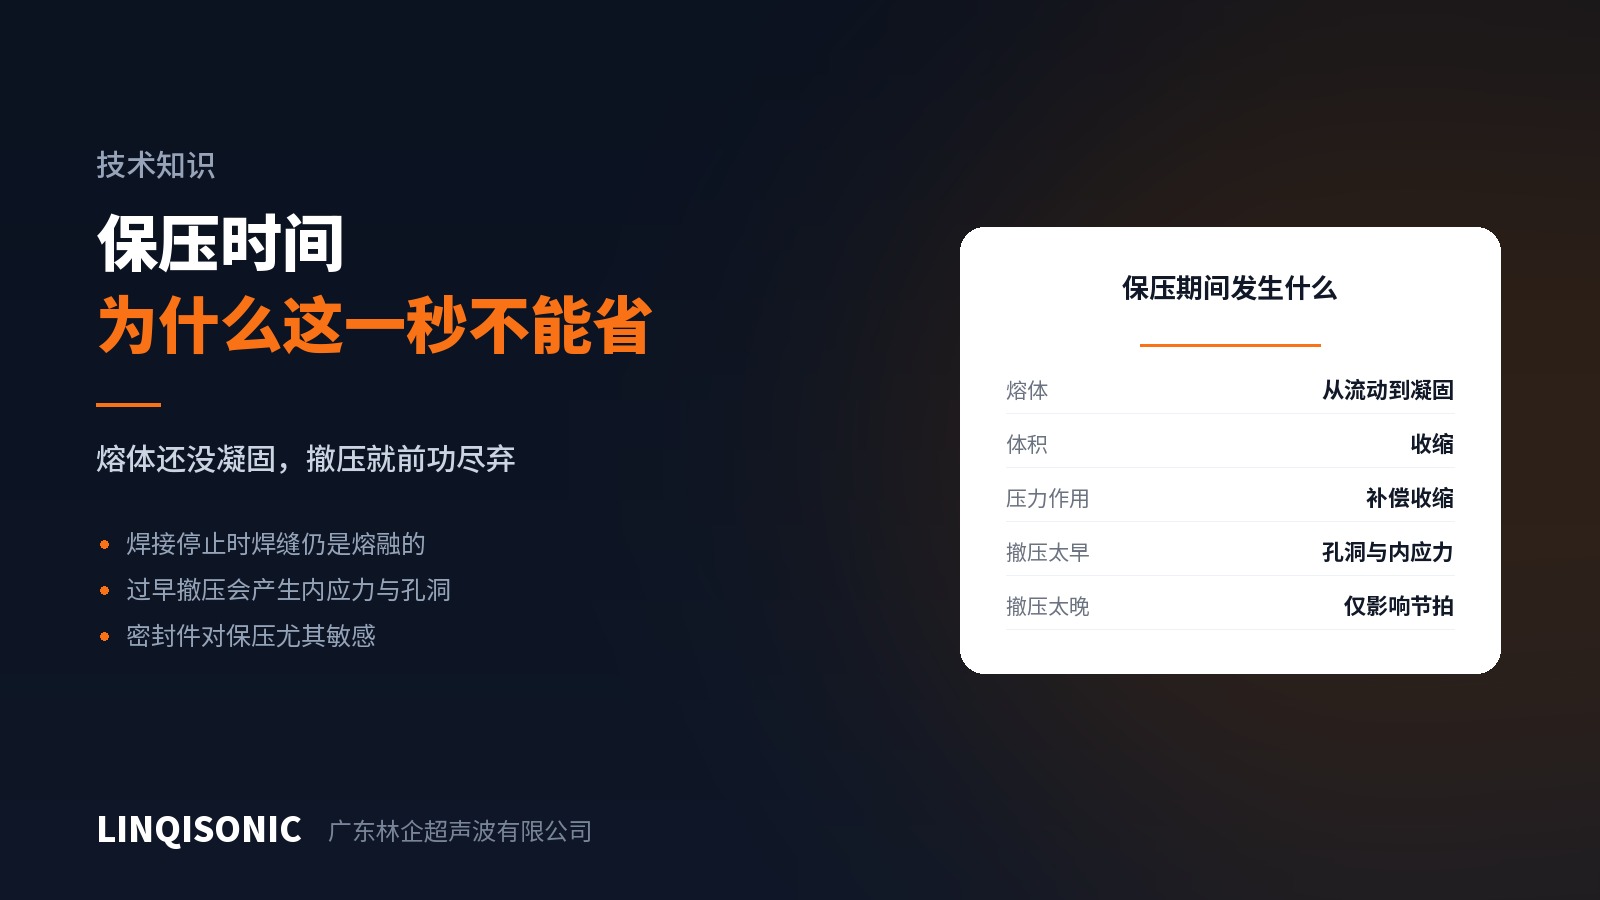
وقتی زمان سیکل زیر فشار است، نخستین پارامتری که بریده میشود زمان نگهداشت است. این معمولاً اشتباه است.
وقتی اولتراسوند میایستد، اتصال هنوز مایع است
گمان رایج این است که با پایان اولتراسوند جوش کامل شده است. در واقع اتصال در آن لحظه مذاب است و استحکامش نزدیک صفر.
در چند صد میلیثانیهٔ بعد سه چیز رخ میدهد: مذاب سرد میشود، منجمد شدن را آغاز میکند و منقبض میشود. زمان نگهداشت برای این است که نیرو در سراسر این روند اعمال بماند، وجهها را کنار هم نگه دارد و انقباض را جبران کند.
اگر نیرو زود رها شود چه میشود
حفرهها درون اتصال شکل میگیرند. مذاب در حال انجماد منقبض میشود و بدون نیروی پیوسته، فضایی که این انقباض به جا میگذارد به حفره بدل میشود. از بیرون چیزی پیدا نیست، اما آببندی و استحکام همانجا از دست میرود.
تنش محبوس میشود. اگر وجهها در حین انجماد جابهجا شوند یا برگردند، اتصال حاصل تنش درونی دارد. در کاربرد عادی نامرئی است و زیر چرخهٔ حرارتی، بار سقوط یا بار پیوسته به محل آغاز ترک بدل میشود.
قطعه برمیگردد. قطعات پلاستیکی زیر نیروی جوش بهطور کشسان تغییر شکل میدهند؛ زود رها کنید و قطعهای که بازمیگردد بخشی از پیوند تازهساخته را پیش از گرفتنش از هم میدرد. دیوارهٔ نازک و دهانهٔ بلند این را بیش از همه نشان میدهند.
کجا نگهداشت بلندتر لازم است
مقاطع ضخیم — مذاب بیشتر، سرد شدن کندتر.
رزینهای نیمهبلورین — نایلون، POM و PP هنگام انجماد بیش از گریدهای آمورف منقبض میشوند و به نگهداشت حساسترند.
قطعات آببند — هر انقباض جبراننشده یک مسیر نشت بالقوه است.
سطح جوش بزرگ — گرمای کل بیشتر و زمان بیشتری برای دفع آن.
قطعات انعطافپذیر — بازگشت بیشتر، پس نیرو باید تا گرفتن واقعی اتصال نگه داشته شود.
چگونه بفهمیم کافی است
زمان نگهداشت را پلهپله کوتاه کنید و مراقب آغاز مشکلات باشید — که معمولاً نخست به شکل خرابی آببندی یا افزایش پراکندگی استحکام ظاهر میشود، نه افت میانگین استحکام. پراکندگی مسئله را زودتر از میانگین آشکار میکند.
روش دیگر، برش دادن یک نمونه و بازرسی اتصال است. نگهداشت ناکافی روی سطح برش به شکل حفره یا نواحی پیوندنخورده دیده میشود.
یک قابلیت مرتبط
برخی دستگاهها پالس پس از جوش دارند — یک پالس اولتراسوند کوتاه اضافی در مرحلهٔ نگهداشت. این کار در آغاز انجماد مذاب مقدار کمی انرژی میافزاید و میتواند پیوند را روی برخی مواد بهتر کند. همهجانبه نیست: اگر بد به کار رود مادهٔ پیشاپیش منجمدشده را دوباره ذوب میکند، پس برای هر مورد صحهگذاری لازم دارد.
کنترل نگهداشت و پالس پس از جوش به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک آمده است. ماده و ضخامت دیواره را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.