
شش حالت جوش اولتراسونیک و کاربرد هر یک
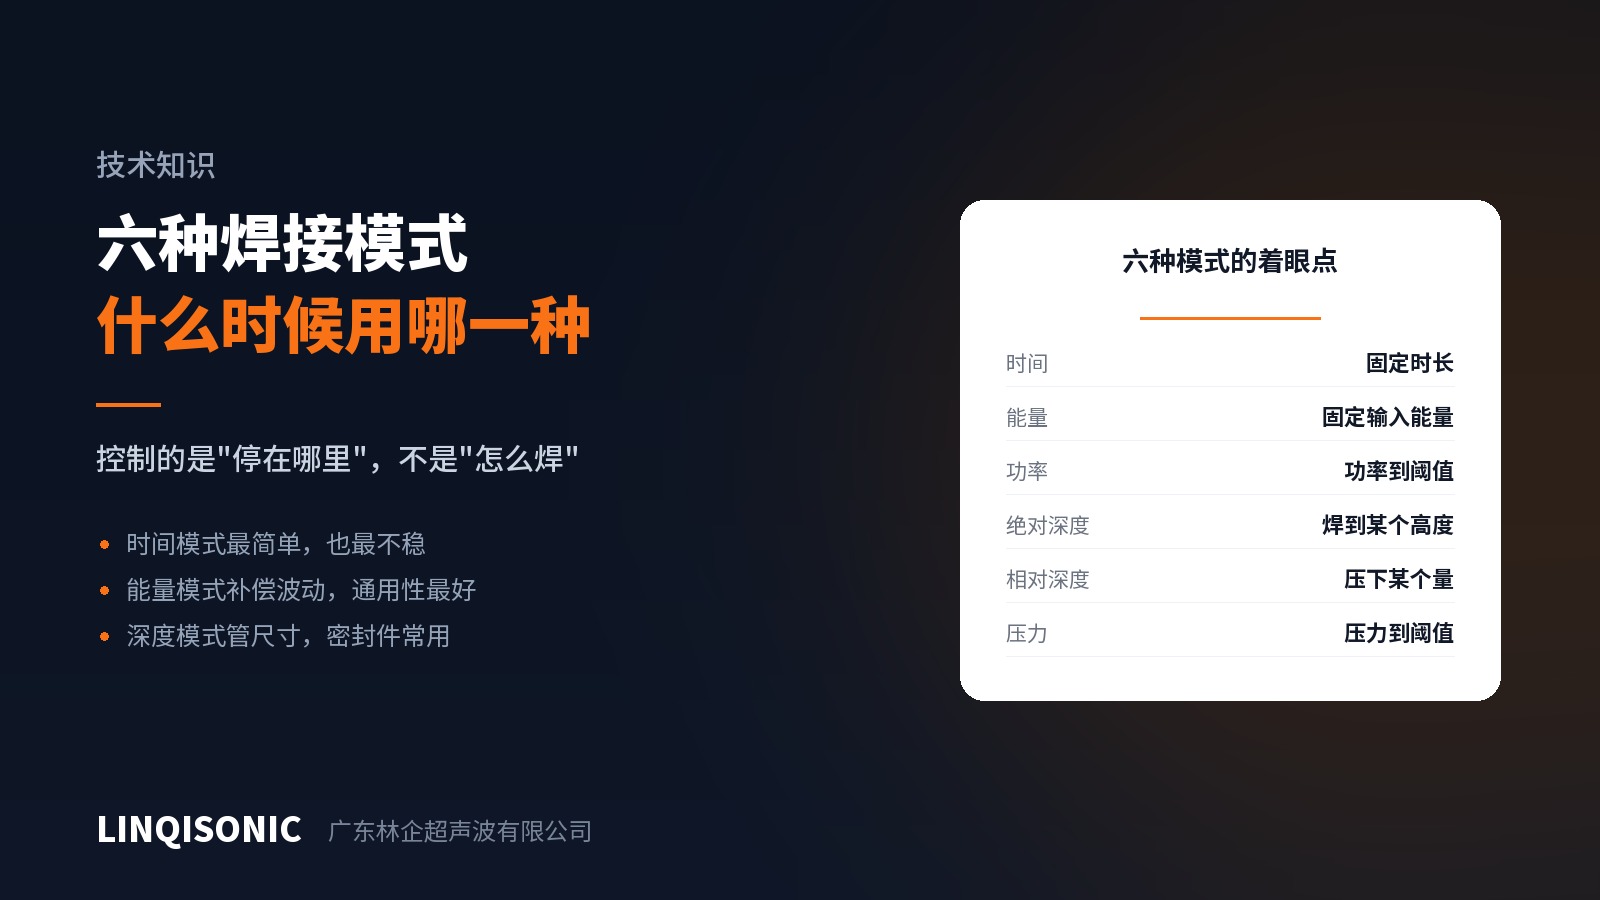
دستگاههای جوش اولتراسونیک معمولاً شش حالت جوش دارند: زمان، انرژی، توان، عمق مطلق، عمق نسبی و نیرو. آنچه اینها کنترل میکنند نحوهٔ ساخته شدن جوش نیست، بلکه شرطی است که جوش با آن متوقف میشود. اشتباه انتخاب کنید و همان دستگاه بهروشنی بدتر کار میکند.
حالت زمان
مدت جوش را تعیین میکنید؛ دستگاه با سپری شدن آن میایستد. سادهترین برای راهاندازی.
مشکل این است که چیزی را جبران نمیکند. مواد ورودی نازکتر، فشار هوای اندکی کمتر، کمی سایش هورن — انرژیای که واقعاً به سطح مشترک میرسد عوض میشود، اما دستگاه همچنان بهاندازهٔ زمان تعیینشده جوش میدهد. در تولید انبوه، حالت زمان معمولاً نخستین چیزی است که مشکل راندمان میسازد.
مناسب: قطعات ساده، مواد ورودی پایدار، تلورانسهای کمتوقع — یا آزمونهای اولیه برای یافتن بازهٔ کاری.
حالت انرژی
انرژی جوش را تعیین میکنید؛ دستگاه وقتی ورودی انباشته به آن رسید میایستد.
این عموماً مفیدترین حالت است. چون میپاید چه مقدار انرژی وارد شده، تغییرات کوچک مواد یا شرایط با بلندتر یا کوتاهتر شدن خودکار سیکل جذب میشود. برای بیشتر کاربردها پیشفرض باید حالت انرژی باشد، نه حالت زمان.
حالت توان
وقتی توان جوش به یک آستانه رسید میایستد. توان بازتاب بار لحظهای است و در طول جوش بالا و سپس پایین میرود — با آغاز ذوب بالا میرود و با تغییر امپدانس در اثر لایهٔ مذاب پایین میآید.
مناسب: مواردی که باید یک وضعیت ذوب مشخص گرفته شود، یا بهعنوان معیار ثانویه در کنار حالتی دیگر.
عمق مطلق و عمق نسبی
اینها ابعاد را مستقیماً کنترل میکنند و انتخاب معمول برای آببندی و مونتاژهای حساس به بُعدند.
عمق مطلق — توقف در یک ارتفاع کلی تعریفشده. ارتفاع نهایی را کنترل میکند و مناسب مونتاژهایی است که تلورانس ارتفاع دارند.
عمق نسبی — از نقطهٔ تماس، مسافت معینی طی و متوقف میشود. کنترل میکند چه مقدار ماده ذوب و برداشته شود و مناسب مواردی است که حجم ذوبشده خودش اهمیت دارد.
تفاوت در مبناست. عمق مطلق به مبدأ ثابت دستگاه ارجاع میدهد، پس تلورانس ارتفاع ورودی تماماً به عمق جوش منتقل میشود. عمق نسبی به نقطهٔ تماس واقعی روی هر قطعه ارجاع میدهد و تغییرات ارتفاع ورودی را جذب میکند. جایی که ارتفاع ورودی تغییر میکند، عمق نسبی قابل اتکاتر است.
حالت نیرو
وقتی نیروی جوش به مقدار تعیینشده رسید میایستد. کمتر رایج است و عمدتاً جایی به کار میرود که وضعیت گیرهبندی نهایی مشخص شده باشد.
انتخاب
یک ترتیب عملی:
بُعد نهایی تلورانس دارد ← نخست حالت عمق، و اگر ارتفاع ورودی تغییر میکند عمق نسبی؛
حجم ذوبشده باید یکنواخت باشد و ابعاد حساس نیستند ← حالت انرژی؛
مرحلهٔ آزمون و یافتن بازه ← حالت زمان و سپس گذر به انرژی یا عمق؛
تولید ← هر حالتی که به کار میرود، برای ابعاد دیگر هم حد پایش بگذارید.
نکتهٔ آخر از همه مهمتر است. در حالت انرژی جوش میدهید، باز هم عمق پس از جوش را بپایید؛ در حالت عمق جوش میدهید، باز هم انرژی را بپایید. کنترل و داوری بر پایهٔ یک بُعد، توان تشخیص خطا را از دست میدهد — یک قطعهٔ کاملاً ذوبشده و یک قطعهٔ لهشده میتوانند ارتفاع نهایی یکسانی داشته باشند و در انرژی بسیار فرق کنند.
حالتها و ابعاد پایش به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک آمده است. نقشهٔ قطعه و تلورانسها را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.