
هدایتکنندهٔ انرژی یا اتصال برشی: چه وقت تغییر دهیم
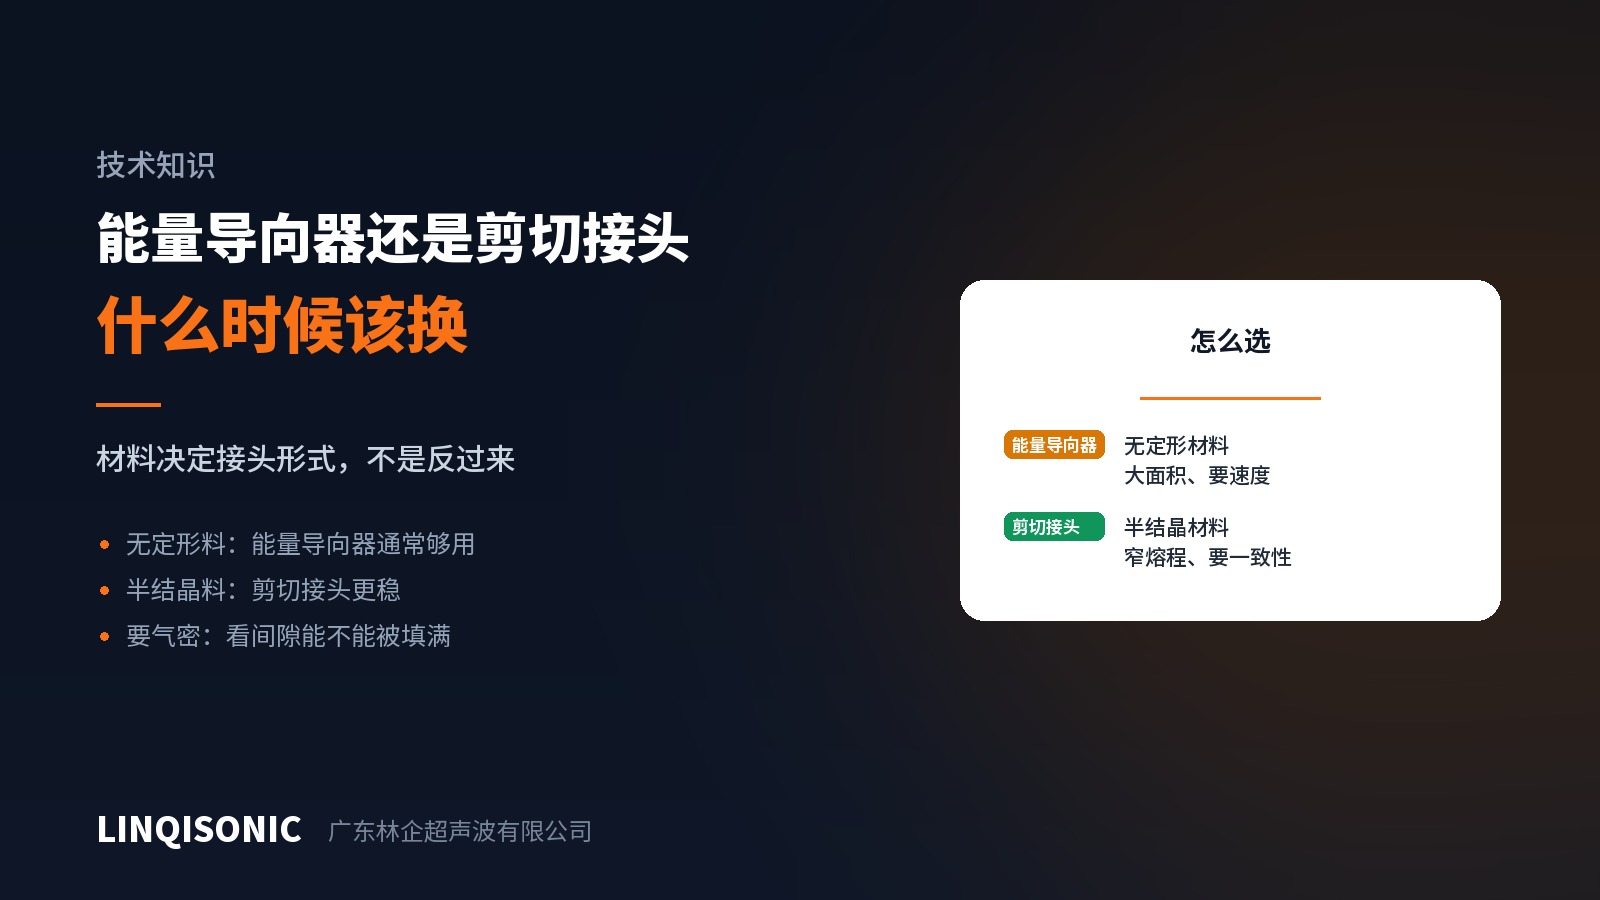
شکلهای اتصال اولتراسونیک بسیارند، اما دو تا بر عمل چیرهاند: هدایتکنندهٔ انرژی و اتصال برشی. اشتباه انتخاب کنید و هیچ اندازه کار روی پارامتر آن را بهطور کامل جبران نمیکند.
سازوکارشان کاملاً متفاوت است
هدایتکنندهٔ انرژی برجستگی مثلثی در امتداد اتصال است. انرژی در نوک متمرکز میشود، آن را در یک آن ذوب میکند و مذاب بیرون میآید تا فاصله را پر کند. ویژگی آن سرعت است — سطح تماس کوچک، آغاز سریع، مناسب سطح جوش بزرگ.
اتصال برشی یک انطباق با اضافهدرگیری میان دو قطعه است. دیوارههای جانبی روی هم میسایند، ذوب بهتدریج در امتداد وجه جفتشونده پیش میرود و مذاب درون انطباق محبوس میماند. ویژگی آن پایداری است — ذوب تدریجی است و به هیچ لحظهٔ منفردی وابسته نیست.
ماده تصمیم میگیرد
رزینهای آمورف (ABS، PC، اکریلیک، PS) بازهٔ نرمشوندگی گستردهای با گذار تدریجی از نرم به جاری دارند. ذوب و جریان آنی که هدایتکننده به آن تکیه دارد در این مواد بهآسانی بازتولید میشود، پس هدایتکننده معمولاً کافی و سریعتر است.
رزینهای نیمهبلورین (نایلون، PP، PE، POM، PBT، PEEK) نقطهٔ ذوب مشخص و بازهٔ باریک دارند. تا رسیدن به دما جامد میمانند و سپس بهسرعت جاری میشوند، تقریباً بدون گذار. همین باعث میشود لحظهٔ ذوب نوک بهسختی یکنواخت بازتولید شود — در یک بچ، بخشی از قطعات کاملاً ذوب میشوند و بخشی کم میآورند.
اتصال برشی آن لحظه را با یک روند جایگزین میکند: اصطکاک در امتداد وجه جفتشونده ادامه مییابد و ذوب پیوسته پیش میرود، بیآنکه به تغییرات کوچک زمان و انرژی حساس باشد. برای مواد نیمهبلورین، نخست به اتصال برشی فکر کنید — قاعدهای قابل اتکا.
عوامل دیگر
آببندی. آببندی با هدایتکننده به پر شدن کل خط اتصال با مذاب وابسته است؛ هر ناحیهٔ کمبضاعت یک مسیر نشت است. اتصال برشی از راه یک نوار ذوبشدهٔ پیوسته روی وجه جفتشونده آببندی میکند که عموماً قابل اتکاتر است.
سفتی قطعه. اتصال برشی دیوارههای جانبیای میطلبد که بتوانند نیروی جانبی ناشی از اضافهدرگیری را تحمل کنند؛ دیوارهٔ نازک یا دهانهٔ بلند ممکن است به بیرون باز شود. آنگاه یا فیکسچر باید قطعه را از بیرون مهار کند یا طراحی باید به هدایتکننده بازگردد.
سطح جوش. سطح اتصال برشی با عمق درگیری بزرگ میشود و زمان جوش هم همینطور. روی اتصالهای بسیار بزرگ، زمان سیکل ممکن است آن را توجیه نکند.
توان قالبگیری. اضافهدرگیری اتصال برشی معمولاً چند دهم میلیمتر است که دقت قالب و قالبگیری پایدار میخواهد. جایی که قالب نتواند آن را نگه دارد، مقدار درست روی نقشه در تولید محقق نمیشود.
ترتیب کار عملی
در برابر جوش ضعیف یا نایکنواخت، نخستین غریزه معمولاً تنظیم پارامترهاست. راه سریعتر پاسخ دادن به دو پرسش پیش از آن است:
آیا این رزین نیمهبلورین است؟ اگر بله، شکل اتصال شاید از همان آغاز نادرست بوده است.
آیا پرشده با الیاف شیشه است؟ اگر بله، کارایی هدایتکننده با درصد الیاف افت میکند و باز هم اتصال برشی سزاوار بررسی است.
تغییر شکل اتصال یعنی تغییر قالب که ارزان نیست. اما سقف را عوض میکند؛ کار روی پارامتر تنها بهترین نقطهٔ زیر آن سقف را مییابد — و وقتی سقف بیش از حد پایین است، هیچ اندازه جستوجویی کافی نیست.
نظام ابعادی کامل هشت نوع اتصال و مبنای انتخاب در راهنمای هدایتکنندهٔ انرژی و طراحی اتصال آمده است که از صفحهٔ دانلود در دسترس است. تجهیزات در صفحات دستگاه جوش اولتراسونیک آمدهاند.
نقشهٔ قطعه را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.