
چرا هدایتکنندهٔ انرژی یکهشتم ضخامت دیواره است
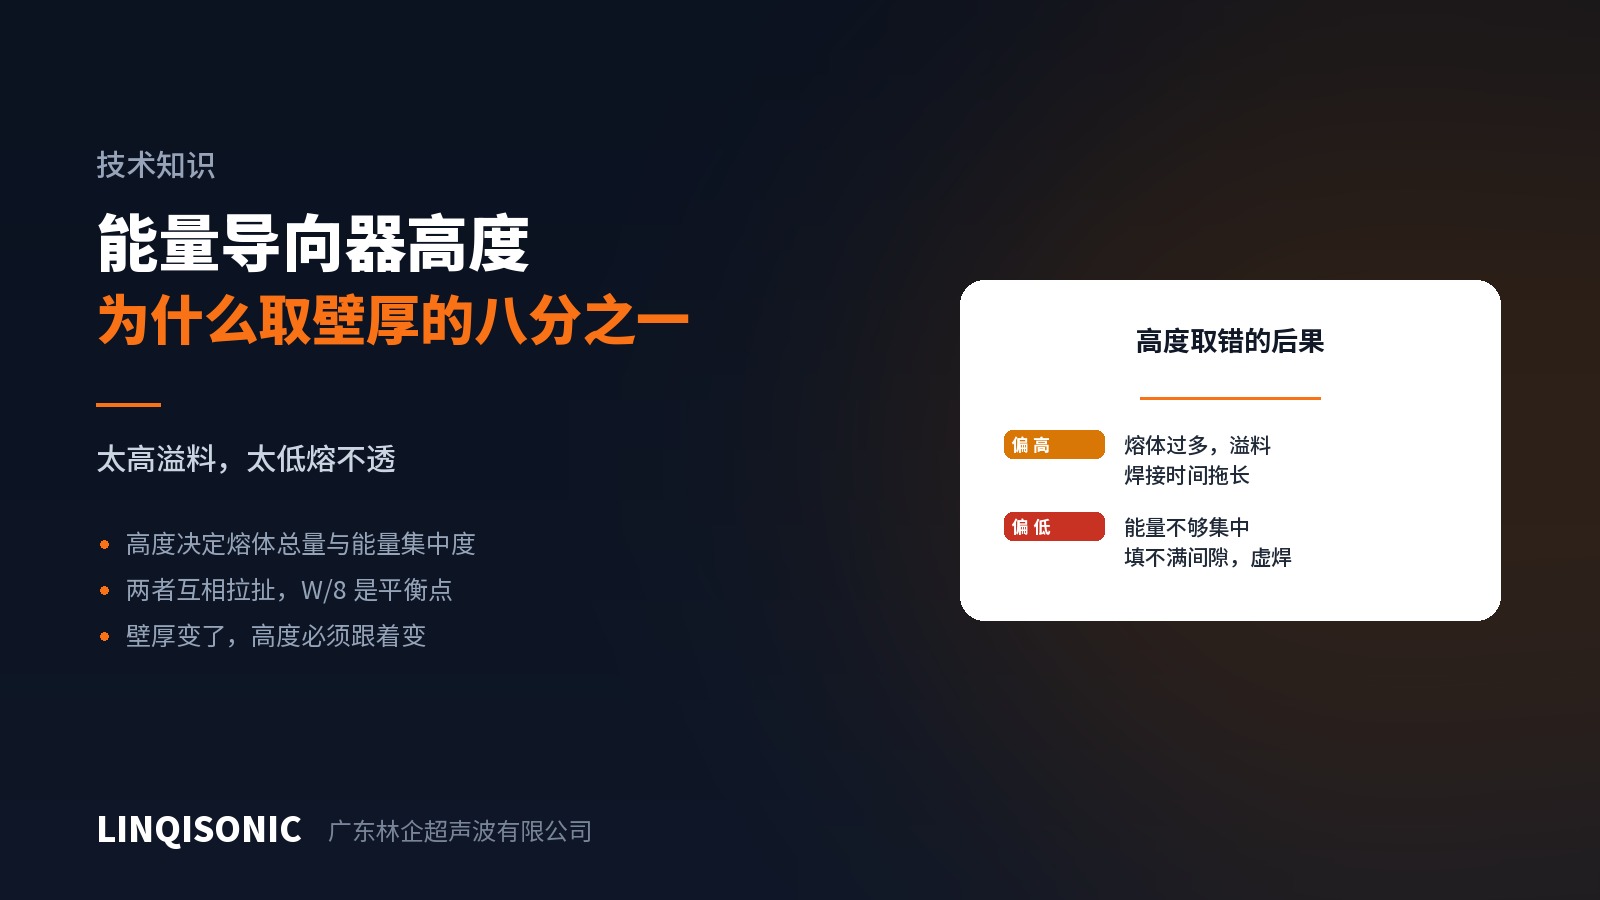
پرنقلترین قاعده در طراحی اتصال اولتراسونیک این است که هدایتکنندهٔ انرژی باید یکهشتم ضخامت دیواره باشد.
این از کجا میآید و چرا یکدهم یا یکپنجم نه؟
ارتفاع همزمان دو چیز را تعیین میکند
هدایتکنندهٔ انرژی یک برجستگی مثلثی در امتداد خط اتصال است. در آغاز جوش تنها نوک آن با وجه مقابل تماس دارد، پس تمام انرژی روی همان خط بسیار باریک متمرکز میشود و آن را بهسرعت ذوب میکند؛ با پیشرفت ذوب، سطح تماس بزرگ میشود و مذاب بیرون میآید تا فاصله را پر کند.
ارتفاع آن همزمان دو چیز را تعیین میکند.
حجم رزین در دسترس برای ذوب. مذاب باید فاصلهٔ میان دو وجه را پر کند تا جوش کامل شود. ارتفاع کم یعنی مذاب کم و نواحی پرنشده در امتداد اتصال باقی میماند — از بیرون دیده نمیشود، اما آببندی و استحکام دقیقاً همانجا از دست میرود.
تمرکز انرژی اولیه. هدایتکنندهٔ بلندتر و تیزتر سطح تماس اولیهٔ کوچکتر، چگالی انرژی بالاتر و آغاز سریعتر ذوب میدهد. هدایتکنندهٔ کوتاه با سطح تماس بزرگتری شروع میکند، پس انرژی پخش میشود و گرما پیش از ذوب سطح مشترک تلف میشود.
چرا این دو در برابر هم میکشند
بلندتر بهتر به نظر میرسد — مذاب بیشتر، شروع سریعتر. اما با افزایش ارتفاع:
حجم مذاب از فاصله بیشتر میشود و مازاد به شکل سرریز مذاب بیرون زده میشود که نهتنها بدنماست بلکه با مونتاژ و وجههای آببندی تداخل میکند؛
مسیر مذاب بلندتر و زمان جوش بیشتر میشود و به گرما فرصت بیشتری میدهد تا در بدنهٔ قطعه پخش شود و گرمشدگی بیش از حد یا اعوجاج گرد اتصال ایجاد کند؛
خود هدایتکننده سختتر قالبگیری میشود، با پرنشدن یا گرد شدن نوک در رأس، پس یکنواختی بهجای بالا رفتن پایین میآید.
W/8 همان مقدار تجربی است که این قیدها در آن به هم میرسند — مذاب کافی برای یک فاصلهٔ معمول، سطح تماس اولیهٔ بهقدر کافی کوچک برای آغاز سریع، و شکلی که همچنان قابل اتکا قالبگیری میشود.
چه وقت از آن فاصله بگیریم
این نقطهٔ شروع است، نه نتیجه. جایی تنظیمش کنید که:
آببندی لازم است — معمولاً مذاب بیشتری نیاز است، پس ارتفاع میتواند بالا برود، همراه با عمق جوش کافی؛
رزین پرشده با الیاف شیشه است — از همان ابتدا رزین کمتری برای ذوب هست و صرفاً بلندتر کردن هدایتکننده کاری از پیش نمیبرد؛ معمولاً شکل اتصال باید عوض شود؛
رزین نیمهبلورین است — ذوب و جریان آنی که هدایتکننده به آن وابسته است بهسختی بازتولید میشود و اتصال برشی عموماً بهتر است؛
ضخامت دیواره تغییر میکند — ارتفاع هدایتکننده باید از ضخامت دیوارهٔ محلی پیروی کند، نه یک بُعد ثابت در سراسر دور.
خطای رایجتر
در عمل خطای معمول انتخاب نسبت اشتباه نیست، بلکه تغییر ضخامت دیواره و فراموش کردن تغییر هدایتکننده است. دیواره از ۲ به ۳ میلیمتر میرود، هدایتکننده همان میماند و کیفیت جوش به دلایلی که کسی ردش را نمیزند افت میکند.
زاویهٔ رأس، عمق جوش، بازههای اضافهدرگیری و نظام ابعادی کامل هشت نوع اتصال در راهنمای هدایتکنندهٔ انرژی و طراحی اتصال آمده است که از صفحهٔ دانلود در دسترس است.
نقشهٔ قطعه را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید. تجهیزات در صفحات دستگاه جوش اولتراسونیک آمدهاند.