
اتصال مس به آلومینیوم: کاری که جوش ذوبی نمیتواند
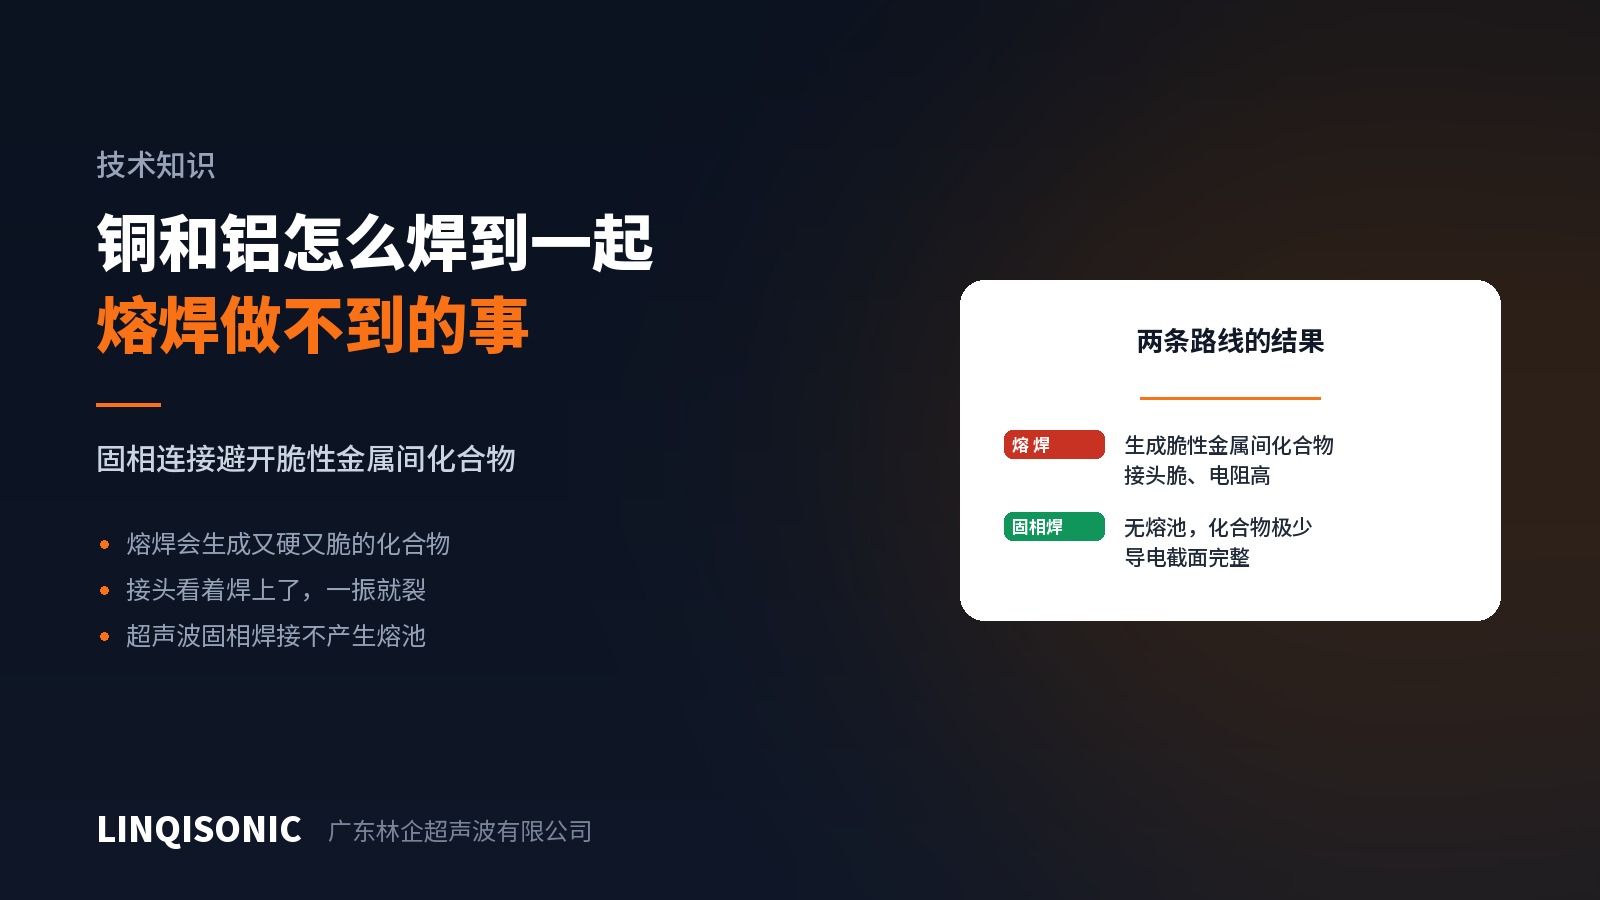
اتصال مس به آلومینیوم در بستهٔ باتری، دستهسیم خودرو و اتصالهای قدرت اجتنابناپذیر است — و انجام آن با جوش ذوبی از همان آغاز از نظر متالورژیکی در موقعیت نامساعدی است.
چرا جوش ذوبی به زحمت میافتد
مس و آلومینیوم در حالت مایع در یکدیگر حل میشوند و هنگام سرد شدن خانوادهای از ترکیبهای بینفلزی رسوب میکنند. این ترکیبها دو ویژگی مشترک دارند: سخت و تردند و بسیار بدتر از هر دو فلز پایه هدایت میکنند.
نتیجه اتصالی است که سالم به نظر میرسد اما از نظر مکانیکی ترد و از نظر الکتریکی ضعیف است. در بهرهبرداری، ارتعاش و چرخهٔ حرارتی ترکها را در لایهٔ بینفلزی آغاز میکنند، مقاومت اتصال بالا میرود و گرمای حاصل پیرشدن را شتاب میدهد — حلقهای که خودش را تقویت میکند.
بدتر آنکه این لایه هرگاه حوضچهٔ مذابی باشد شکل میگیرد. کنترل پارامتر میتواند نازکش کند؛ نمیتواند برش دارد.
اتصال در حالت جامد از مسئله میگذرد
جوش فلز اولتراسونیک حوضچهٔ مذاب تولید نمیکند. ارتعاش با فرکانس بالا اکسید هر دو سطح را پراکنده میکند تا مس تمیز زیر نیرو به آلومینیوم تمیز برسد و پیوند فلزی بسازد، در حالی که دما در سراسر فرایند بهخوبی زیر ذوب میماند.
نبود فاز مایع یعنی نفوذ متقابل گستردهای رخ نمیدهد، تشکیل ترکیب بینفلزی در بازهای بسیار نازک میماند و هم خواص مکانیکی و هم خواص الکتریکی اتصال حفظ میشود.
این پیروزیِ بهینهسازی پارامتر نیست. مسیر فرایندی متفاوتی است.
نکتههایی که باید پایید
۱. وضعیت سطح بیش از آنچه انتظار میرود اهمیت دارد. آلومینیوم بسیار سریع اکسید میشود و اکسیدش از اکسید مس متراکمتر و سختتر است. ارتعاش اولتراسونیک برای شکستن همین لایه است، اما اکسید سنگین، روغن یا آندایز روی مواد ورودی، انرژی لازم را بالا میبرد و یکنواختی را خراب میکند. وضعیت سطح ورودی جای خود را در بازرسی ورودی دارد.
۲. اینکه کدام فلز بالا قرار گیرد نتیجه را عوض میکند. آلومینیوم نرمتر است و زیر نیرو و ارتعاش بیشتر تغییر شکل میدهد. الگوی شیارهای ابزار، توزیع نیرو و ترتیب چیدمان همه بر تقسیم انرژی میان دو طرف اثر میگذارند؛ این را در آزمونها تثبیت کنید، نه با فرض.
۳. سطح جوش ظرفیت جریان را تعیین میکند. برای یک اتصال الکتریکی، جریانی که خواهد برد به سطحی بستگی دارد که واقعاً پیوند خورده، نه به اینکه جوش چقدر بزرگ به نظر میرسد. سطح ناکافی یعنی گرم شدن موضعی در جریان نامی.
۴. ابزار مصرفی است. شکستن اکسید به چنگ انداختن شیارها در قطعهکار وابسته است. همینکه شیارها ساییده و صاف شوند، انرژی دیگر منتقل نمیشود و کیفیت بهطور کلی افت میکند. این افت تدریجی است و بهآسانی با پیر شدن دستگاه اشتباه گرفته میشود، در حالی که تعویض ابزار آن را برمیگرداند.
کاربردهای معمول
تبهای آلومینیومی به رابطهای مسی در باتریهای کششی، گذرگاههای شمش مس به آلومینیوم، و سیم مسی به ترمینال آلومینیومی بهعنوان جایگزین پرسکاری.
تجهیزات جوش فلز اولتراسونیک ما فرکانسهای ۲۰، ۳۰، ۳۵ و ۴۰ کیلوهرتز را پوشش میدهند؛ برای مدلها صفحات دستگاه جوش اولتراسونیک را ببینید.
گرید مواد، ضخامتها و آرایش اتصال را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.