
چرا جوش فلز اولتراسونیک فلز پایه را ذوب نمیکند
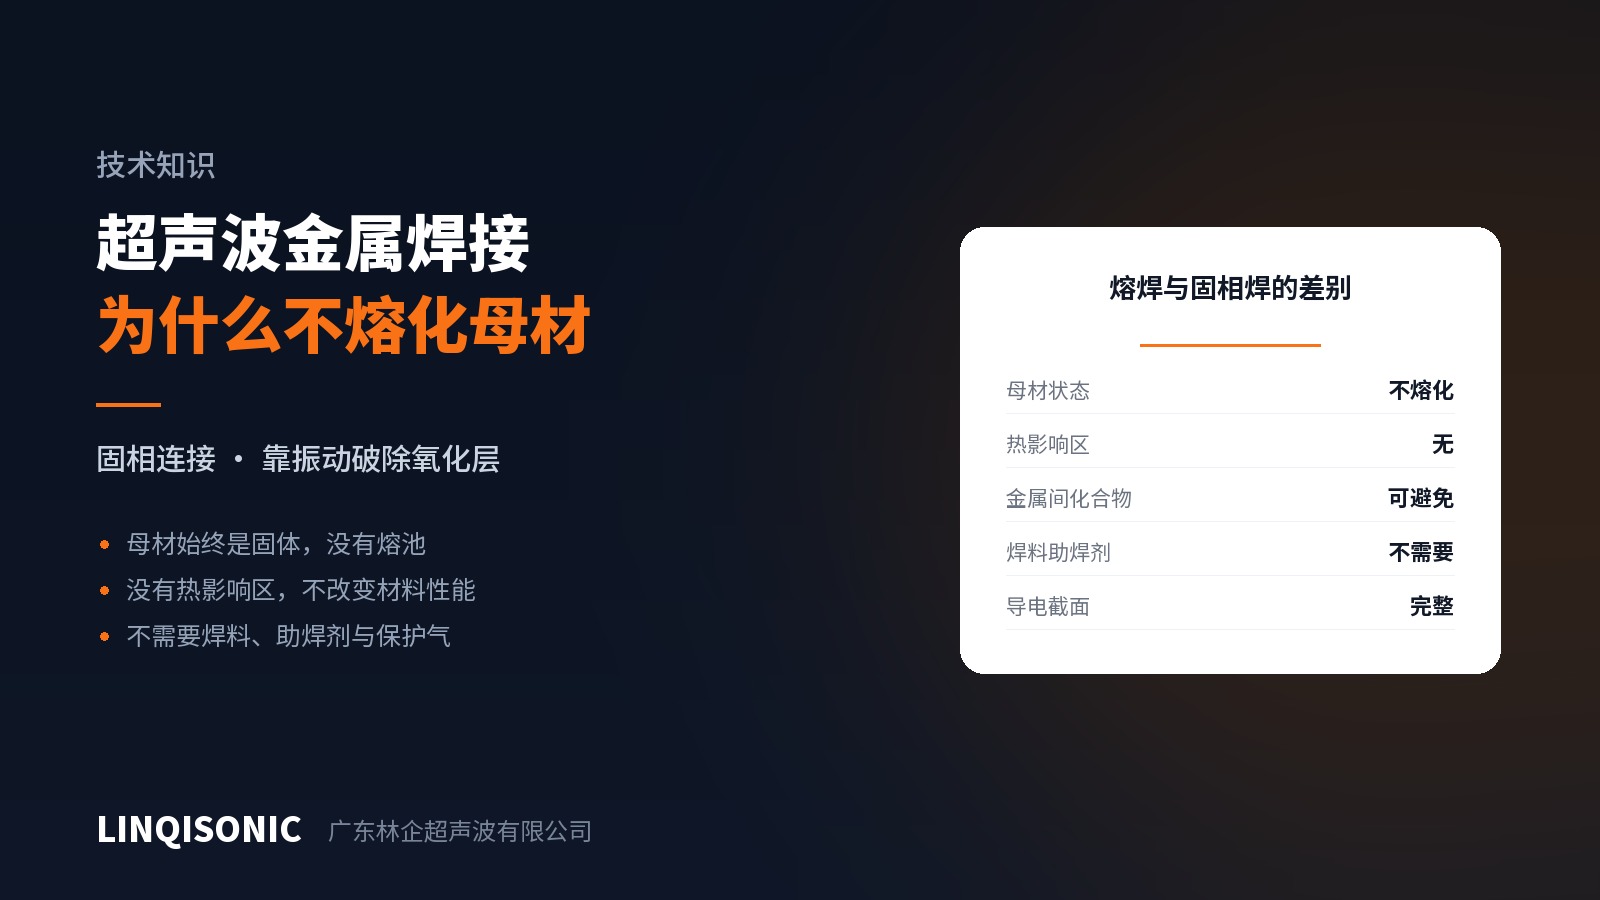
نخستین پرسشی که دربارهٔ جوش فلز اولتراسونیک مطرح میشود معمولاً یکی است: بدون گرم کردن و بدون فلز پرکننده، دو تکه فلز اصلاً چگونه به هم میپیوندند؟
پاسخ این است که این فرایند اصلاً مسیر ذوب و انجماد را نمیرود.
در عمل چه رخ میدهد
در حین جوشکاری، هورن دو قطعهکار را زیر یک نیروی ایستا به هم میفشارد و همزمان با بیش از بیست هزار سیکل در ثانیه بهطور جانبی میلرزد.
سطح فلزات همیشه لایهای اکسیدی همراه با روغن و رطوبت جذبشده دارد و همین لایه است که تماس فلز با فلز را نمیگذارد. نخستین کاری که ارتعاش میکند شکستن این لایه و راندن آن به لبههای ناحیهٔ جوش است.
پس از رفتن لایه، فلز تازه و تمیز هر دو طرف زیر نیرو به هم میرسد، اتمها در بُرد برهمکنش قرار میگیرند و پیوند فلزی مستقیماً شکل میگیرد. دما بالا میرود — اصطکاک همیشه گرما تولید میکند — اما بهخوبی زیر نقطهٔ ذوب میماند. فلز پایه در سراسر فرایند جامد میماند؛ هیچ حوضچهٔ مذابی وجود ندارد.
معنای اتصال در حالت جامد همین است.
از ذوب نشدن چه نتیجه میشود
ناحیهٔ متأثر از حرارت وجود ندارد. جوش ذوبی حلقهای از مادهٔ دگرگونشده با حرارت را گرد جوش باقی میگذارد، با رشد دانه و تغییر سختی و شکلپذیری. اتصال در حالت جامد گرمای اندکی وارد میکند که در سطح مشترک متمرکز است، پس ساختار و خواص مادهٔ پایه در اساس دستنخورده میماند. این بهویژه برای شمشهای مسی کارسختشده و فویل آلومینیومی اهمیت دارد، جایی که جوش ذوبی استحکام کارسختی را با آنیل از میان میبرد.
میتوان از ترکیبهای بینفلزی ترد پرهیز کرد. این گره اصلی اتصال مس به آلومینیوم است. همینکه مس و آلومینیوم با هم ذوب شوند، سرد شدن خانوادهای از ترکیبهای بینفلزی سخت و ترد میسازد؛ اتصال جوشخورده به نظر میرسد اما زیر ارتعاش ترک میخورد. بدون حوضچهٔ مذاب، تشکیل این ترکیبها را میتوان در سطح بسیار پایینی نگه داشت.
سطح مقطع رسانا دستنخورده میماند. جوش یک پیوند فلزی پیوسته است، بدون لایهٔ پرکننده، بدون اکسید محبوس و بدون تخلخل. برای اتصالهای الکتریکی، مقاومت اتصال کم و پایدار است.
بدون مواد مصرفی. نه لحیم، نه روانساز، نه گاز محافظ — که هزینهٔ مصرفی را کم میکند و مسئلهٔ تمیزکاری باقیماندهٔ روانساز را برمیدارد، دردسری واقعی در ساخت الکترونیک و باتری.
حدها کجاست
اتصال در حالت جامد همهجانبه نیست و دامنهاش بهروشنی تعریف شده است.
مناسب فلزات غیرآهنی نرم و رساناست — مس، آلومینیوم، نیکل، طلا، نقره و آلیاژهایشان. فولاد و فولاد زنگنزن جوش میخورند اما به انرژی بهمراتب بیشتر و شرایط دقیقتری نیاز دارند.
ضخامت محدود است. ارتعاش تنها وقتی کمک میکند که به سطح مشترک برسد و قطعهٔ ضخیم انرژی را در راه مصرف میکند. قلمرو طبیعی این روش فویل، ورق نازک، دستهسیم و تب باتری است — نه مقاطع سازهای.
اتصال در اساس رویهمافتاده است. فرایند به حرکت نسبی میان دو وجه موازی تکیه دارد، پس با آرایش رویهمافتاده سازگار است، نه اتصال لببهلب.
کاربردهای معمول
تب و رابطهای باتری، اتصال و ترمینال دستهسیم، شمش مسی در ترانسفورماتور و موتور، و آببندی لولهٔ سیستم تبرید. آنچه اینها مشترک دارند: اتصال باید هدایت کند یا آببند باشد، ماده نرم و نازک است، و نه آلودگی پرکننده و نه آسیب حرارتی قابل تحمل است.
تجهیزات جوش فلز اولتراسونیک ما فرکانسهای ۲۰، ۳۰، ۳۵ و ۴۰ کیلوهرتز را پوشش میدهند که بر پایهٔ ضخامت قطعهکار و سطح جوش انتخاب میشوند. مدلها و مشخصات در صفحات دستگاه جوش اولتراسونیک آمده است.
نقشه یا نمونه را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.