
جوش PP: اتصال محکم بدون اثر گذاشتن بر سطح
در قطعات PP (پلیپروپیلن)، مشتریان معمولاً دو نیمهٔ یک خواسته را بیان میکنند: اتصال باید محکم باشد و سطح نباید اثر بگیرد.
روی PP برآوردن همزمان این دو از بیشتر مواد دشوارتر است، چون در جهتهای مخالف میکشند. استحکام به انرژی رسیده به سطح مشترک نیاز دارد؛ و همینکه انرژی بالا برود، سطح نسبتاً نرم PP از هورن اثر میپذیرد.
پاسخ، سازش میان این دو نیست. تغییر رویکرد است: انرژی کل را بالا نبرید — کاری کنید که کمتر از آن از سطح بگذرد و بیشترش در سطح مشترک بماند.
از اینکه PP چیست شروع کنیم
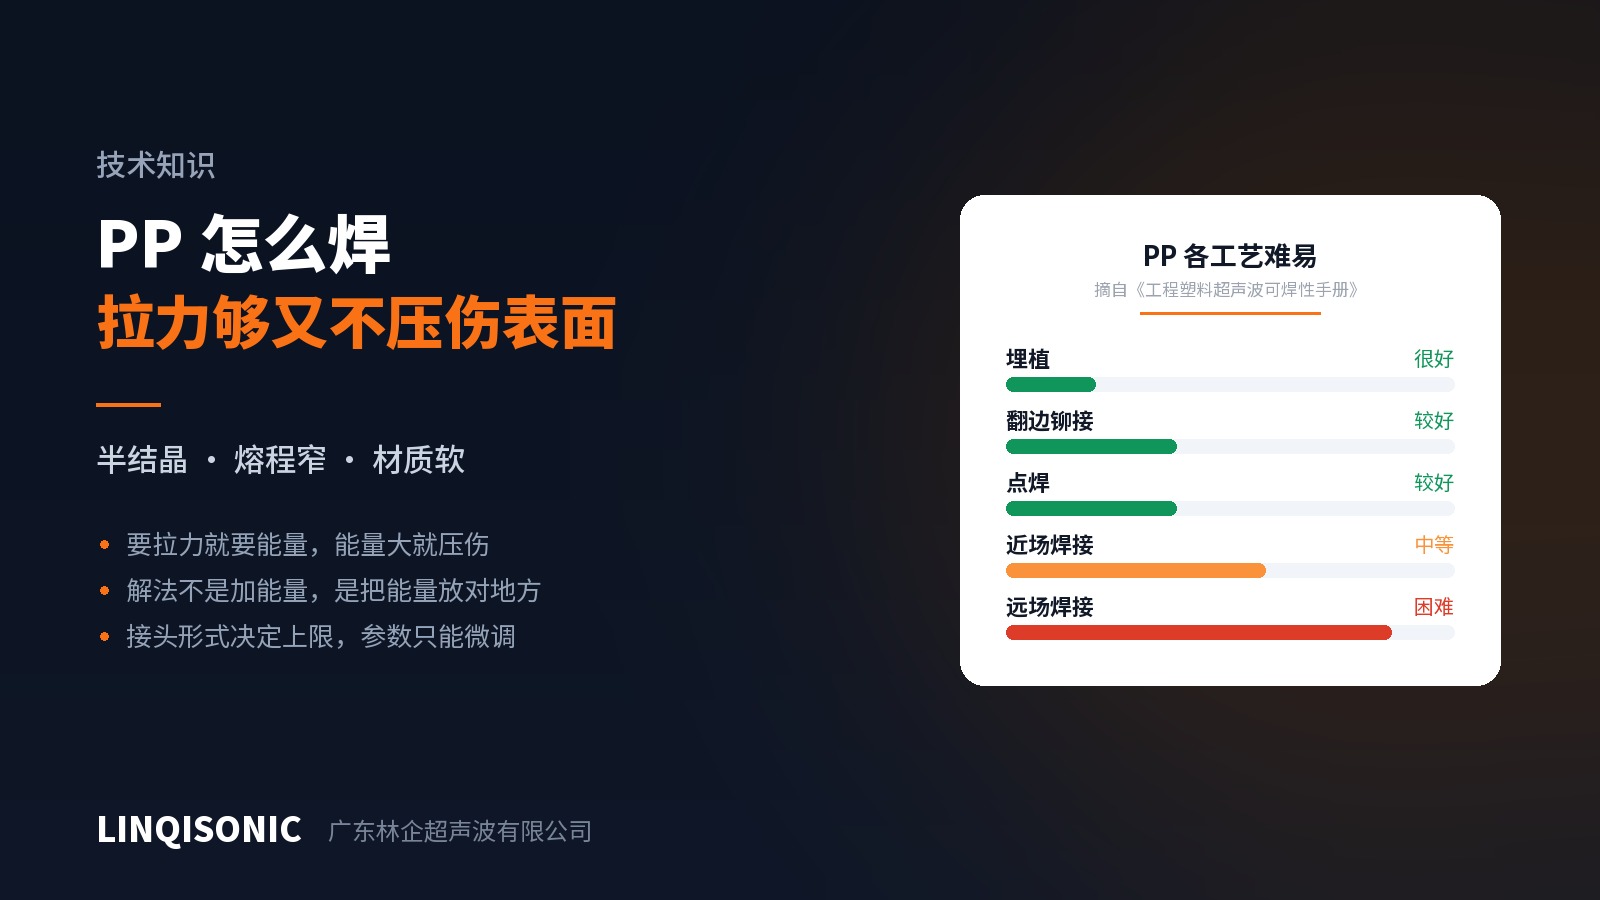
در کتابچهٔ جوشپذیری پلاستیکهای مهندسی ما، رتبههای PP پراکندگی زیادی دارند: بسیار خوب برای کاشت اینسرت، خوب برای پرچکاری و جوش نقطهای، متوسط برای جوش میدان نزدیک و دشوار برای میدان دور.
همین پراکندگی خودش توضیح است. PP نیمهبلورین است، با نقطهٔ ذوب مشخص و بازهٔ ذوب باریک؛ میرایی درونی بالا و سفتی کم هم دارد، پس موج صوتی درونش بهسرعت میرا میشود. هرجا هورن بتواند نزدیک اتصال فشار بیاورد — کاشت اینسرت، پرچکاری، جوش نقطهای، جوش میدان نزدیک — کار خوب پیش میرود. همینکه ارتعاش ناچار باشد از بدنهٔ قطعه به اتصالی دور برود، بسیار کم از آن میرسد.
نتیجهٔ اول: قطعات PP را برای میدان نزدیک طراحی کنید و تا جای ممکن از میدان دور بپرهیزید. این تصمیم روی نقشه گرفته میشود و بعداً جبرانپذیر نیست.
استحکام از کجا میآید
شکل اتصال سقف را تعیین میکند؛ پارامترها فقط تنظیم ظریفاند.
برای مواد نیمهبلورین، اتصال برشی عموماً بر هدایتکنندهٔ انرژی میچربد. هدایتکنندهٔ انرژی به ذوب آنی در نوک و سپس جریان تکیه دارد و با بازهٔ ذوب باریک PP آن لحظه بهسختی بازتولید میشود — در یک بچ، بخشی از قطعات کاملاً ذوب میشوند و بخشی کم میآورند. اتصال برشی گرما را از راه اصطکاک پیوسته در امتداد یک انطباق با اضافهدرگیری تولید میکند، پس ذوب بهتدریج در امتداد وجه جفتشونده پیش میرود؛ فرایند بسیار کنترلپذیرتر و سطح جوش بزرگتر است.
عمق جوش بیش از نیرو اهمیت دارد. استحکام از سطحی میآید که واقعاً ذوب شده، نه از اینکه قطعات چقدر محکم به هم فشرده شدهاند. نیرو برای در تماس نگه داشتن وجهها و متراکم کردن مذاب است؛ زیادهروی در آن مذاب را از اتصال بیرون میراند و در همان حال سطح را اثردار میکند. بخش زیادی از تنظیم دستگاه دقیقاً از همینجا به بیراهه میرود.
فیکسچر باید قطعه را نگه دارد. PP سفتی کمی دارد و زیر نیروی جوش خم میشود. اگر فیکسچر تنها لبهها را نگه دارد، مرکز فرو مینشیند، فشار واقعی در امتداد اتصال تغییر میکند و نتیجه جوشی است که جایی سالم و جایی کمبضاعت است. سطح تکیهگاه باید سخاوتمند باشد و از کانتور قطعه پیروی کند.
محافظت از سطح
۱. سطح تماس هورن را بزرگ کنید. با همان نیرو، دو برابر کردن سطح تماس فشار را نصف میکند. وجه کاری هورن باید ناحیهٔ تماس قطعه را دنبال کند، نه اینکه روی لکهای کوچک بنشیند.
۲. نقطهٔ تماس را روی وجه غیرنمایان بگذارید. باز هم تصمیمی در مرحلهٔ طراحی. بیشتر قطعات PP یک سمت نمایان و یک سمت پنهان دارند؛ تماس هورن را جایی بگذارید که پس از مونتاژ دیده نشود و مسئله از میان میرود.
۳. سرعت نزدیک شدن و روش تریگر را کنترل کنید. بخش زیادی از اثر از رسیدن سریع هورن به سطح میآید. کاهش سرعت نزدیک شدن و تریگر بر پایهٔ موقعیت یا نیرو بهجای تماس، تفاوت آشکاری میسازد.
۴. جایی که مناسب است، فرکانس بالاتر را در نظر بگیرید. فرکانس بالاتر یعنی دامنهٔ کمتر برای همان انرژی که با دیوارهٔ نازک و وجه ظاهری ملایمتر رفتار میکند؛ بهای آن، توان در دسترس کمتر و بیشینهٔ سطح جوش کوچکتر است. مناسب قطعات کوچک، نازک و حساس به ظاهر است — قطعات بزرگتر همچنان فرکانس پایینتر میطلبند.
۵. مراقب وضعیت وجه هورن باشید. زبری یا آسیب روی وجه کاری، یکبهیک روی PP منتقل میشود. این روی مواد نرم بیش از مواد سخت خود را نشان میدهد و بازرسی منظم میطلبد.
کنار هم گذاشتن
به تعارض نخست برگردیم. وقتی استحکام و ظاهر با هم برخورد میکنند، به این ترتیب پیش بروید:
تأیید کنید طراحی میدان نزدیک است یا نه — اگر میدان دور است، اول همان را درست کنید؛ بقیه تلاش هدررفته است.
شکل اتصال را بازبینی کنید — جایگزینی هدایتکنندهٔ انرژی با اتصال برشی اغلب همزمان استحکام و ظاهر را بهتر میکند، چون ذوب کاملتر است و انرژی کل کمتری لازم میشود.
سپس سطح تماس هورن و روش تریگر — این دو مستقیماً اثرپذیری سطح را تعیین میکنند.
تنها پس از آن پارامترها را تنظیم کنید. پارامترها یک طراحی سالم را ظریف میکنند؛ طراحی ضعیف را نجات نمیدهند.
پیش رفتن به شکل معکوس — نخست تمام کردن فضای پارامتر و سپس مقصر دانستن ماده — رایجترین و وقتگیرترین مسیر است.
مرجع کامل کجاست
این مقاله استدلال مربوط به PP را پوشش میدهد. کتابچهٔ جوشپذیری پلاستیکهای مهندسی رتبهٔ دشواری کامل ترموپلاستیکهای مهندسی رایج را در جوش میدان نزدیک، جوش میدان دور، پرچکاری، کاشت اینسرت و جوش نقطهای میدهد، همراه با مرجع سازگاری مواد غیرهمجنس. راهنمای هدایتکنندهٔ انرژی و طراحی اتصال نظام ابعادی کامل هشت نوع اتصال را میدهد، از جمله اینکه اضافهدرگیری اتصال برشی چگونه بر پایهٔ اندازهٔ قطعه دستهبندی میشود. هر دو از صفحهٔ دانلود در دسترساند.
قطعات PP معمولاً برای میدان نزدیک طراحی میشوند و خواستههای مشخصی دربارهٔ کورس، کنترل نیرو و روش تریگر دارند. پیکربندی مدلها در صفحات دستگاه جوش اولتراسونیک آمده است.
برای ارزیابی یک قطعهٔ PP، نقشه یا نمونه را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.