
لحام PEEK بالموجات فوق الصوتية: الصعوبات وسبل تجاوزها
تتزايد استخدامات PEEK (بولي إيثر إيثر كيتون) في معدات الطيران والفضاء والقطاع الطبي وأشباه الموصلات، وهو ما يثير سؤال إمكان وصلها باللحام بالموجات فوق الصوتية.
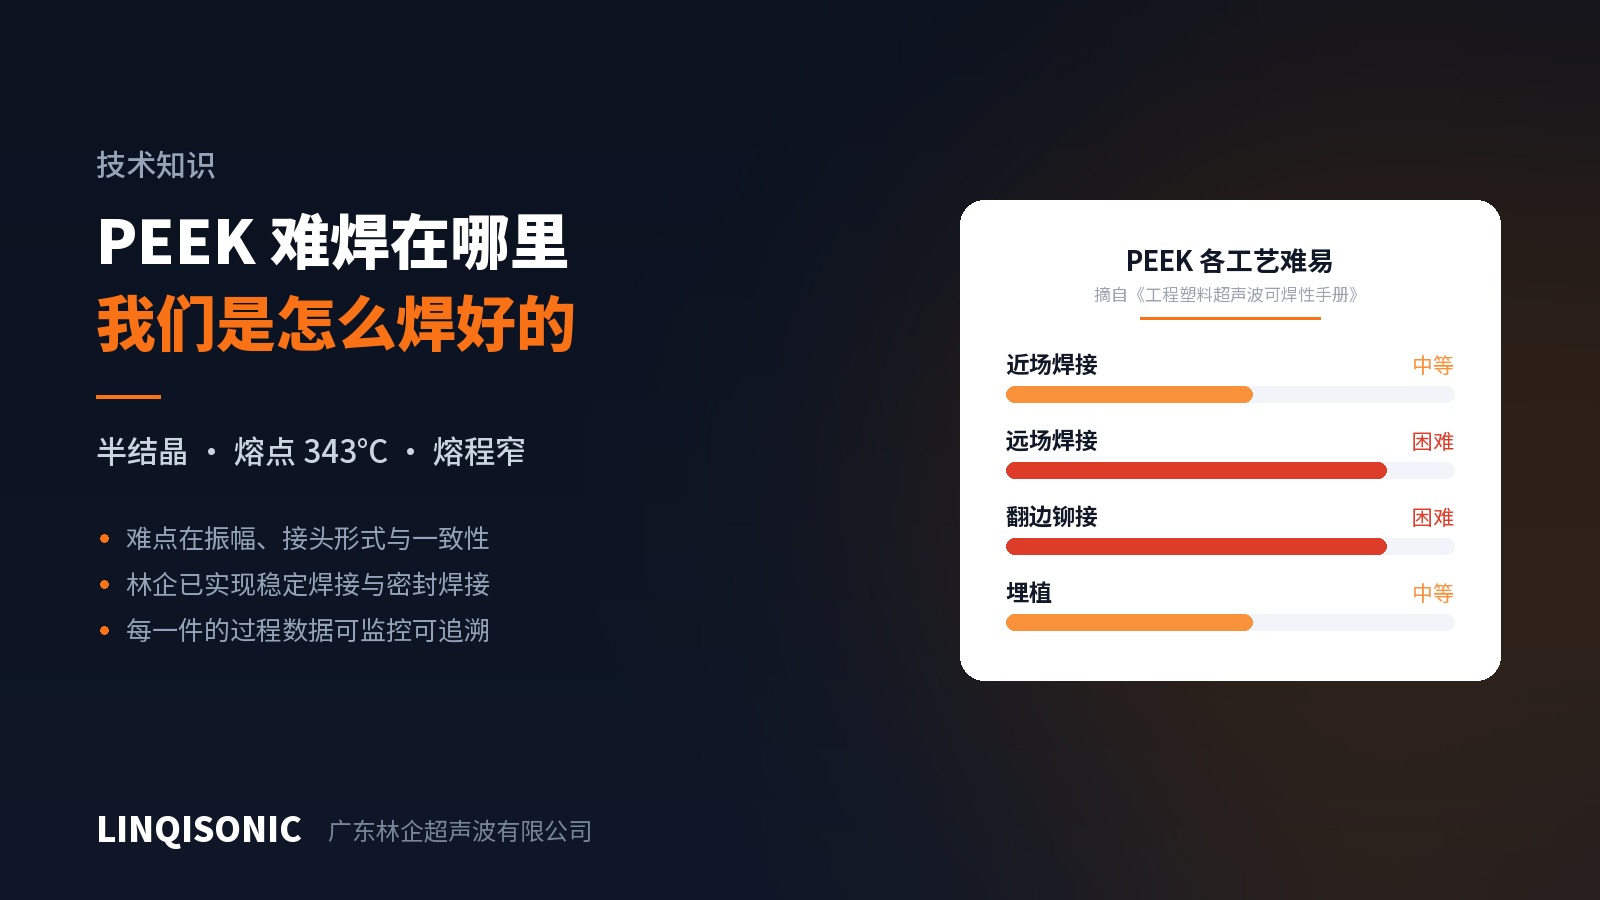
الجواب نعم، ونحن نفعل ذلك بالفعل. لكن من المفيد توضيح موضع الصعوبة. ففي دليلنا لقابلية لحام اللدائن الهندسية لا تنال PEEK تقييمًا جيدًا: متوسطة في اللحام في المجال القريب، وصعبة في اللحام في المجال البعيد، وصعبة في التبريش، ومتوسطة في غرس الحشوات. وهذا التصنيف ليس تحفظًا، بل نتيجة مباشرة لطبيعة المادة.
أين تكمن الصعوبة
مادة شبه بلورية، بنقطة انصهار مرتفعة ومدى انصهار ضيق.
درجة التحول الزجاجي لمادة PEEK نحو 143 درجة مئوية، وتنصهر عند نحو 343 درجة مئوية. والمواد شبه البلورية تفتقر إلى منطقة التليين الواسعة الموجودة في الراتنجات اللابلورية: فتحت نقطة الانصهار تبقى المادة صلبة، وفوقها تسيل بسرعة، والنافذة القابلة للاستخدام بينهما ضيقة. ولهذا يجب أن يكون إدخال الطاقة سريعًا ودقيقًا معًا. فالبطء الزائد يبدّد الحرارة في المادة المحيطة قبل انصهار الوصلة، والسرعة الزائدة تجعل الراتنج قرب الوصلة يتجاوز الحد فيتحلل.
الانصهار نفسه يستهلك طاقة أكبر أصلًا.
تمتص البنية شبه البلورية حرارة إضافية لتفكيك نظامها البلوري. وعند هندسة وصلة واحدة، تتطلب PEEK كثافة طاقة أعلى بوضوح من الراتنجات اللابلورية مثل ABS أو PC، وبالتالي سعة اهتزازية أكبر.
اللحام في المجال البعيد صعب بوجه خاص.
في اللحام في المجال البعيد يلامس السونوترود القطعة على مسافة من الوصلة، فيتعين على الاهتزاز أن يقطع جسم القطعة ليصل إلى مستوى الوصلة. والبنية الجزيئية المنتظمة للراتنجات شبه البلورية توهّن الموجة الصوتية بقوة أكبر، وما يصل إلى الوصلة غالبًا ما يكون غير كافٍ. ولهذا صُنّفت PEEK بأنها صعبة في المجال البعيد؛ ليست مستحيلة، لكن قابلية تكرارها ضعيفة ونافذتها ضيقة.
التقوية بالألياف ترفع الصعوبة درجة أخرى
تستخدم قطع الطيران والفضاء عادةً PEEK المقوّى بألياف الكربون أو الزجاج، والألياف تعمل ضد العملية من جهتين في آن واحد: توهّن الموجة الصوتية، وتقلل كمية الراتنج المتاحة للالتحام عند الوصلة.
وهي الآلية نفسها التي تناولناها في مقالنا السابق عن اللدائن المقوّاة بالألياف الزجاجية، لكنها هنا تُضاف إلى مادة أساس صعبة اللحام أصلًا. وتستحق PEEK المحشوة بالكربون انتباهًا خاصًا: فألياف الكربون أقسى من الزجاجية وأشد جلخًا لسطح عمل السونوترود.
ما الذي يمكن فعله
1. صمّم للمجال القريب. كلما اقترب موضع ملامسة السونوترود من الوصلة كان أفضل. وينبغي التخطيط لموضع وصول السونوترود إلى القطعة في مرحلة التصميم، لا الالتفاف عليه بعد تثبيت الهندسة. والفجوة بين المجال القريب والبعيد في PEEK أوسع بكثير منها في الراتنجات اللابلورية.
2. تعامل مع السعة الاهتزازية بوصفها المتغير الأول. تحتاج PEEK سعة أكبر من اللدائن الهندسية الشائعة. وحين تكون السعة غير كافية، فإن إطالة زمن اللحام لا تفعل سوى نشر الحرارة في المادة المحيطة بينما تبقى الوصلة غير ملتحمة، وهي المطبّ نفسه الموصوف في مقال الألياف الزجاجية، وهو هنا أوضح.
3. فضّل وصلة القص. في المواد شبه البلورية تكون وصلة القص التي تولّد الحرارة باحتكاك مستمر على امتداد تداخل أكثر استقرارًا عادةً من موجّه الطاقة الذي يعتمد على انصهار لحظي عند الرأس. ويصح هذا خصوصًا عند نسب الألياف المرتفعة.
4. اجعل التثبيتة صلبة. النافذة الطاقية الضيقة تتطلب قابلية تكرار عالية. فإذا أمكن للقطعة أن تتحرك داخل التثبيتة اختلف مسار الطاقة من قطعة إلى أخرى وانزاحت النتائج.
5. عامل السونوترود بوصفه مادة مستهلكة. فمادة PEEK المقوّاة بالألياف تجلخ سطح عمله؛ افحصه وفق جدول وأدرجه في خطة قطع الغيار.
صعبة لكنها ممكنة
كل ما سبق يصف صعوبة لا استحالة. فنحن نلحم قطع PEEK بموثوقية في الإنتاج، بما في ذلك تطبيقات ذات متطلبات إحكام.
وبمقابلة ذلك بالصعوبات أعلاه، هناك ثلاثة أمور تجعل ذلك ممكنًا.
أولًا، سعة اهتزازية كافية موصَّلة بدقة. تحتاج PEEK سعة أكبر من اللدائن الهندسية الشائعة، ومدى السعة ودقة ضبطها في الآلة هما ما يحدد وجود هامش من الأصل. وحين تقصر السعة لن يعوّضها أي ضبط للزمن أو القوة، كما ذُكر آنفًا.
ثانيًا، شكل الوصلة الصحيح مختارًا في مرحلة التصميم. على المواد شبه البلورية تكون وصلة القص أكثر استقرارًا من موجّه الطاقة، ومسألة تمكن السونوترود من الوصول قريبًا من الوصلة — المجال القريب مقابل البعيد — أشد وزنًا في PEEK منها في معظم الراتنجات. وهذا العمل يجري على الرسم لا عند الآلة، ولهذا نفضّل المشاركة قبل تشغيل القالب.
ثالثًا، الاتساق يأتي من مراقبة العملية لا من الحدس. فالنافذة الطاقية الضيقة تعني أن «هذه القطعة لُحمت جيدًا» و«كل قطعة تُلحم جيدًا» عبارتان مختلفتان. ويصح هذا خصوصًا في الوصلات المحكمة: فعمق اللحام القليل يسرّب، والكثير يسبب زوائد منصهرة أو تشققًا. وتتيح المعدات ضبط حدود عليا ودنيا للزمن والطاقة والقدرة والعمق المطلق والعمق النسبي والضغط مع إنذار عند الانحراف، وتعرض منحنى اللحام في الزمن الحقيقي، وتحفظ سجل العملية لكل قطعة. والمواد ذات النوافذ الضيقة هي بالضبط ما يحتاج إلى ذلك.
وبعبارة أخرى، لحام PEEK جيدًا ليس مسألة مجموعة بارامترات سرية، بل مسألة توفر هامش في السعة الاهتزازية، وتصميم وصلة سليم، واتساق في العملية، بالثلاثة معًا. وفقدان أي منها يظهر في الإنتاج الكمي.
بشأن قطع الطيران والفضاء، توضيحًا
لحام المادة وتأهيل قطعة طيران أمران مختلفان.
فعمليات الوصل لمكونات الطيران تمر عادةً بتأهيل العملية لدى الشركة المصنّعة الأصلية أو مورّد الدرجة الأولى: اختبارات عينات، وفحص إتلافي، والتحقق من اتساق الدفعات، ومتطلبات تدقيق العمليات الخاصة. وهذه العملية يقودها العميل. أما مورّد المعدات فيقدّم آلات تكرر النتيجة باتساق مع سجلات عملية كاملة، ولا يمكنه إجراء التأهيل نيابةً عن العميل.
وفي هذه النقطة نذكر ما نقدمه نحن فقط. فمن جهة المعدات يمكن ضبط حدود مراقبة للزمن والطاقة والقدرة والعمق المطلق والعمق النسبي والضغط مع إنذار عند الانحراف؛ ويُعرض منحنى اللحام في الزمن الحقيقي؛ ويمكن حفظ البارامترات وتصديرها لتُدمج بيانات العملية في نظام التتبع الخاص بالعميل.
ونحن لا نجري اختبارات لا إتلافية، ولا نتولى تأهيل قطع الطيران. فذلك العمل من مسؤولية العميل.
الخلاصة
تقع PEEK في الطرف الأصعب من الطيف، لكن هذه الصعوبة يمكن تغطيتها بمعرفة العملية وقدرات الآلة، شريطة الاعتراف بها لا طمسها بخبرة مستمدة من مواد أسهل.
وتحذير واحد: تعامل بريبة مع أي عرض لـ«بارامترات عامة للحام PEEK». فالقيم الحقيقية تعتمد على هندسة القطعة ونسبة الألياف وشكل الوصلة وحالة التثبيتة، ويجب تحديدها بالتجربة. وهكذا نعمل نحن أنفسنا: تجربة أولًا، ثم تثبيت البارامترات، ثم إحكامها بمراقبة العملية.
يصنّف دليل قابلية لحام اللدائن الهندسية اللدائنَ الحرارية الشائعة ومنها PEEK عبر خمس عمليات، ويتضمن مرجعًا لتوافق المواد المختلفة؛ ويغطي دليل السعة الاهتزازية المرجعي متطلبات السعة بحسب عائلات المواد؛ ويقدم دليل موجّه الطاقة وتصميم الوصلات منظومة الأبعاد الكاملة لثمانية أنواع من الوصلات. وجميعها متاحة في صفحة التنزيلات.
تتطلب PEEK هامشًا أكبر في السعة الاهتزازية ومراقبة عملية أكثر صرامة من اللدائن الهندسية الشائعة؛ وقدرات الطرازات مذكورة في صفحات آلة اللحام بالموجات فوق الصوتية.
لتقييم قطعة من PEEK، أرسلوا الرسومات أو عينة إلى 1427498429@qq.com، أو اتصلوا على +86 769 8202 9510 / +86 137 6001 0932.