
لماذا تتعثر اللدائن المقوّاة بالألياف الزجاجية في اللحام بالموجات فوق الصوتية
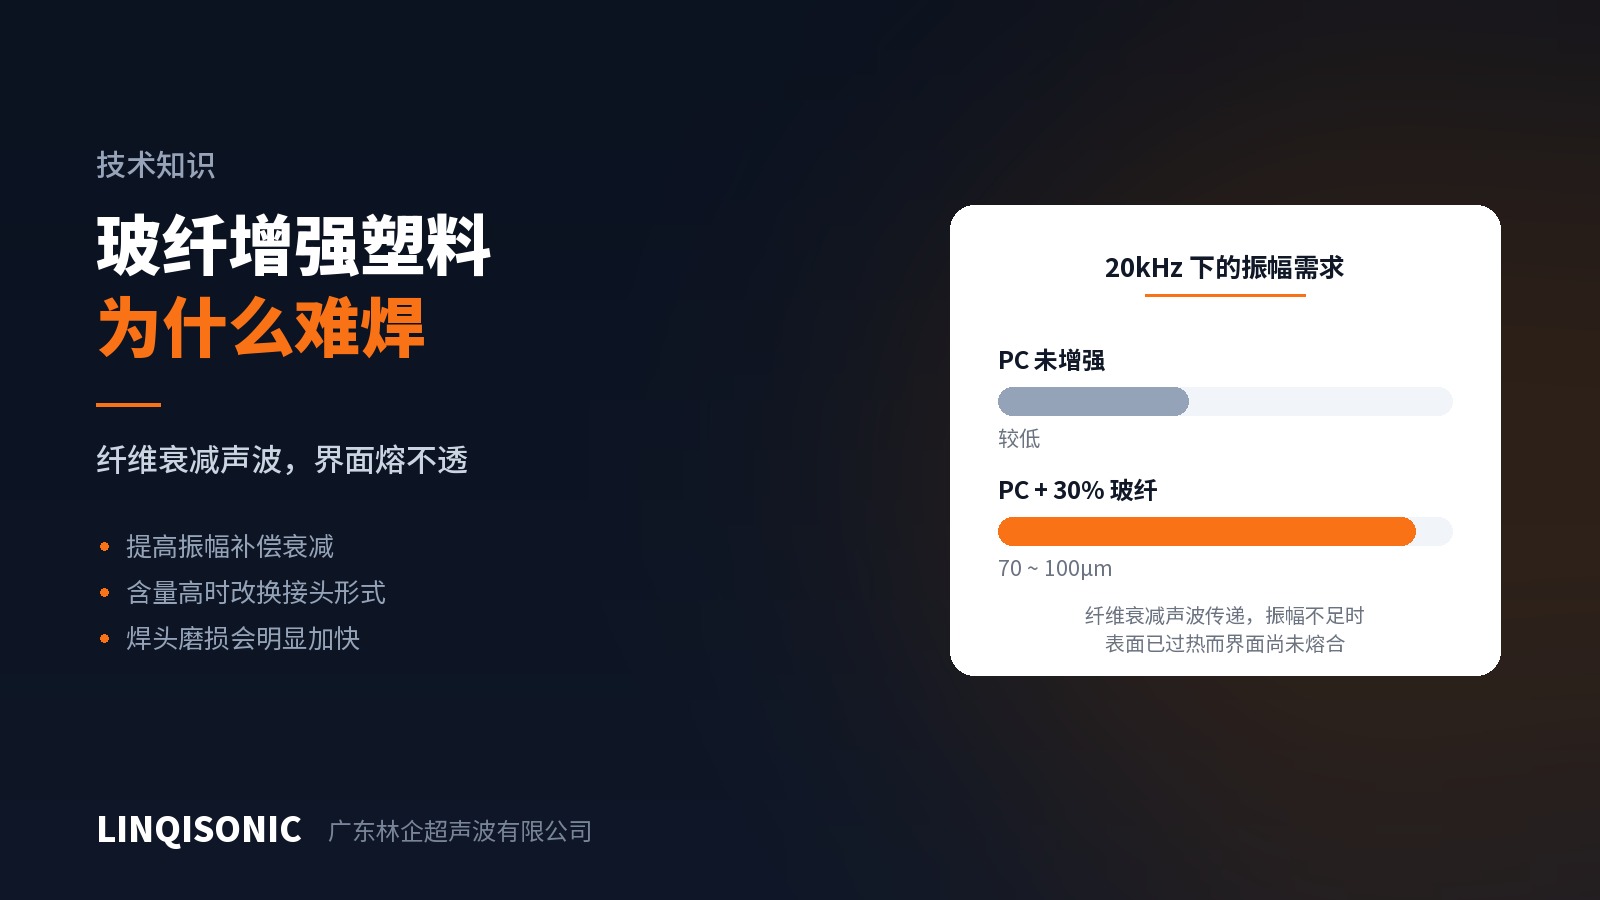
تظهر الأنواع المقوّاة بالألياف الزجاجية في استفسارات اللحام بالموجات فوق الصوتية أكثر من أي مادة أخرى، وهي أيضًا الأكثر إثارةً للمشكلات. وتتخذ الأعراض شكلين: إما وصلة ضعيفة تنفصل تحت الحمل، وإما سطح محترق وعليه آثار بينما لم تنصهر الوصلة بعد.
وكلا العرضين ينبع من السبب نفسه.
الألياف تعترض عند نقطتين
أولًا، الألياف الزجاجية توهّن الموجة الصوتية.
يعتمد اللحام بالموجات فوق الصوتية على انتقال الاهتزاز من السونوترود إلى القطعة ثم إلى مستوى الوصلة. وللراتنج والألياف الزجاجية ممانعتان صوتيتان مختلفتان، وتُفقد الطاقة عند كل حد بيني تعبره الموجة. وكلما ارتفعت نسبة الألياف وطال المسار، قلّت السعة الاهتزازية التي تصل إلى منطقة اللحام.
وهذا يفسّر السطح المحترق مع وصلة غير ملتحمة: فكثافة الطاقة تبلغ أقصاها قرب سطح تماس السونوترود، بينما الوصلة هي الموضع الأشح بالطاقة. وحين يرى المشغّل وصلة ضعيفة يطيل زمن اللحام ويزيد القوة، فلا يزيد ذلك إلا في عمق الضرر السطحي، والوصلة تبقى غير منصهرة.
ثانيًا، كمية الراتنج القابل للحام عند الوصلة أقل أصلًا.
الراتنج وحده هو ما يشكّل اللحام؛ أما الألياف فلا تشارك في الالتحام. وفي نوع محشو بنسبة 30% تقل المادة المتاحة للانصهار عند الوصلة بنحو الثلث، كما تشكّل الألياف حاجزًا ميكانيكيًا عبر مستوى الوصلة. وحتى مع التحام كامل، لا تبلغ متانة الوصلة متانة المادة الأساسية، وهو أمر ينبغي حسابه في مرحلة التصميم لا الأمل في تعويضه بضبط البارامترات.
ما العمل، وبأي ترتيب
أولًا، ارفع السعة الاهتزازية لا الزمن.
تحكم السعة الاهتزازية كثافة الطاقة الموصلة إلى الوصلة في وحدة الزمن؛ أما إطالة الدورة فلا تفعل سوى منح الحرارة وقتًا أطول للانتشار نحو السطح. وبالنسبة إلى البولي كربونات المحتوي على 30% ألياف زجاجية، فإن 70–100 ميكرومتر عند 20 كيلوهرتز هو المدى المقترح، وهو أعلى بوضوح من القيمة المعتادة للنوع غير المحشو.
وثمة ثلاث طرق لزيادة السعة: سونوترود بمعامل تضخيم أعلى، أو معزّز بنسبة مختلفة، أو مولّد بمدى ضبط أوسع للسعة. وأيّها متاح يعتمد على المعدات القائمة.
ثانيًا، فوق نسبة معينة من الألياف، غيّر شكل الوصلة.
كثيرًا ما تُتخطى هذه الخطوة. فموجّه الطاقة يعتمد على رأس حاد يركّز الطاقة وينصهر بسرعة ثم يتدفق؛ والنسبة العالية من الألياف تضعف الانصهار والتدفق معًا. وفوق نسبة حشو معينة لن تنتج أي سعة اهتزازية لحامًا متسقًا، والحل هو وصلة القص، التي تكوّن اللحام عبر احتكاك مستمر على امتداد تداخل في الجدار الجانبي، وهي أقل حساسية للألياف بوضوح.
ونسبةُ الحشو التي يصبح عندها هذا التحول ضروريًا، وتصحيحُ ارتفاع موجّه الطاقة عند نسب ألياف مختلفة، واردان في دليل قابلية لحام اللدائن الهندسية.
ثالثًا، خصّص ميزانية لتآكل السونوترود.
الألياف الزجاجية أقسى بكثير من الراتنج وتجلخ سطح عمل السونوترود أثناء اللحام. وفوق نحو 10% من نسبة الألياف يتسارع التآكل بوضوح، ويقصر عمر السونوترود التيتانيومي كثيرًا. وفي الإنتاج الكمي للقطع المحشوة يصبح السونوترود مادةً مستهلكة: افحص سطح عمله وفق جدول وأدرجه في خطة قطع الغيار، بدلًا من اكتشاف السبب بعد أن تكون جودة اللحام قد انزاحت.
مفاهيم خاطئة شائعة
«إذا كانت الوصلة ضعيفة فأطل زمن اللحام.» كما سبق، هذا يدفع المشكلة نحو الضرر السطحي. ونافذة العملية للقطع المحشوة أضيق عادةً من نظيرتها غير المحشوة لا أوسع.
«النوع نفسه، فالدفعة الجديدة ستعمل كذلك.» فنسبة الألياف وتوزيع أطوالها وكيمياء طلائها قد تتغير بين دفعة وأخرى، والقطع المحشوة أشد حساسية لهذا التباين. أعد تأكيد البارامترات بعد تغيير الدفعة.
«القطع المحشوة تُلحَم بصعوبة لأن قدرة الآلة غير كافية.» القدرة تحدد مقدار الطاقة المتاحة؛ أما السعة الاهتزازية فتحدد الكثافة التي تدخل بها تلك الطاقة إلى الوصلة. وما ينقص القطع المحشوة عادةً هو الثانية، وزيادة القدرة لا تعوّض نقص السعة.
معظم الأمر يُحسم على الرسم
تتحدد جودة اللحام في القطع المحشوة إلى حد بعيد قبل أن تدخل أي آلة في الأمر: هل يناسب شكل الوصلة المادةَ، وهل يحتمل سُمك الجدار مقدار التداخل المطلوب، وهل وُضع موجّه الطاقة بحيث تصل الطاقة إلى الوصلة. وبعد تشغيل القالب يصبح هامش التعديل ضيقًا.
يصنّف دليل قابلية لحام اللدائن الهندسية اللدائن الحرارية الشائعة عبر خمس عمليات ويشرح أثر الألياف الزجاجية ومثبّطات اللهب والأصباغ والمواد المعاد طحنها؛ ويغطي دليل السعة الاهتزازية المرجعي متطلبات السعة بحسب عائلات المواد؛ ويقدم دليل موجّه الطاقة وتصميم الوصلات منظومة الأبعاد الكاملة لثمانية أنواع من الوصلات. وجميعها متاحة في صفحة التنزيلات.
السعة الاهتزازية المتاحة تعتمد على المولّد والمنظومة الصوتية. ومديات الضبط لكل طراز مدرجة في صفحات آلة اللحام بالموجات فوق الصوتية.
لتقييم قطعة بعينها، أرسلوا الرسومات أو عينة إلى 1427498429@qq.com، أو اتصلوا على +86 769 8202 9510 / +86 137 6001 0932. كما يمكن للمستشار الفني على الموقع تلقي الأسئلة مباشرة.