
الألياف الزجاجية الطويلة والقصيرة: النسبة نفسها 30٪ والنتيجة مختلفة
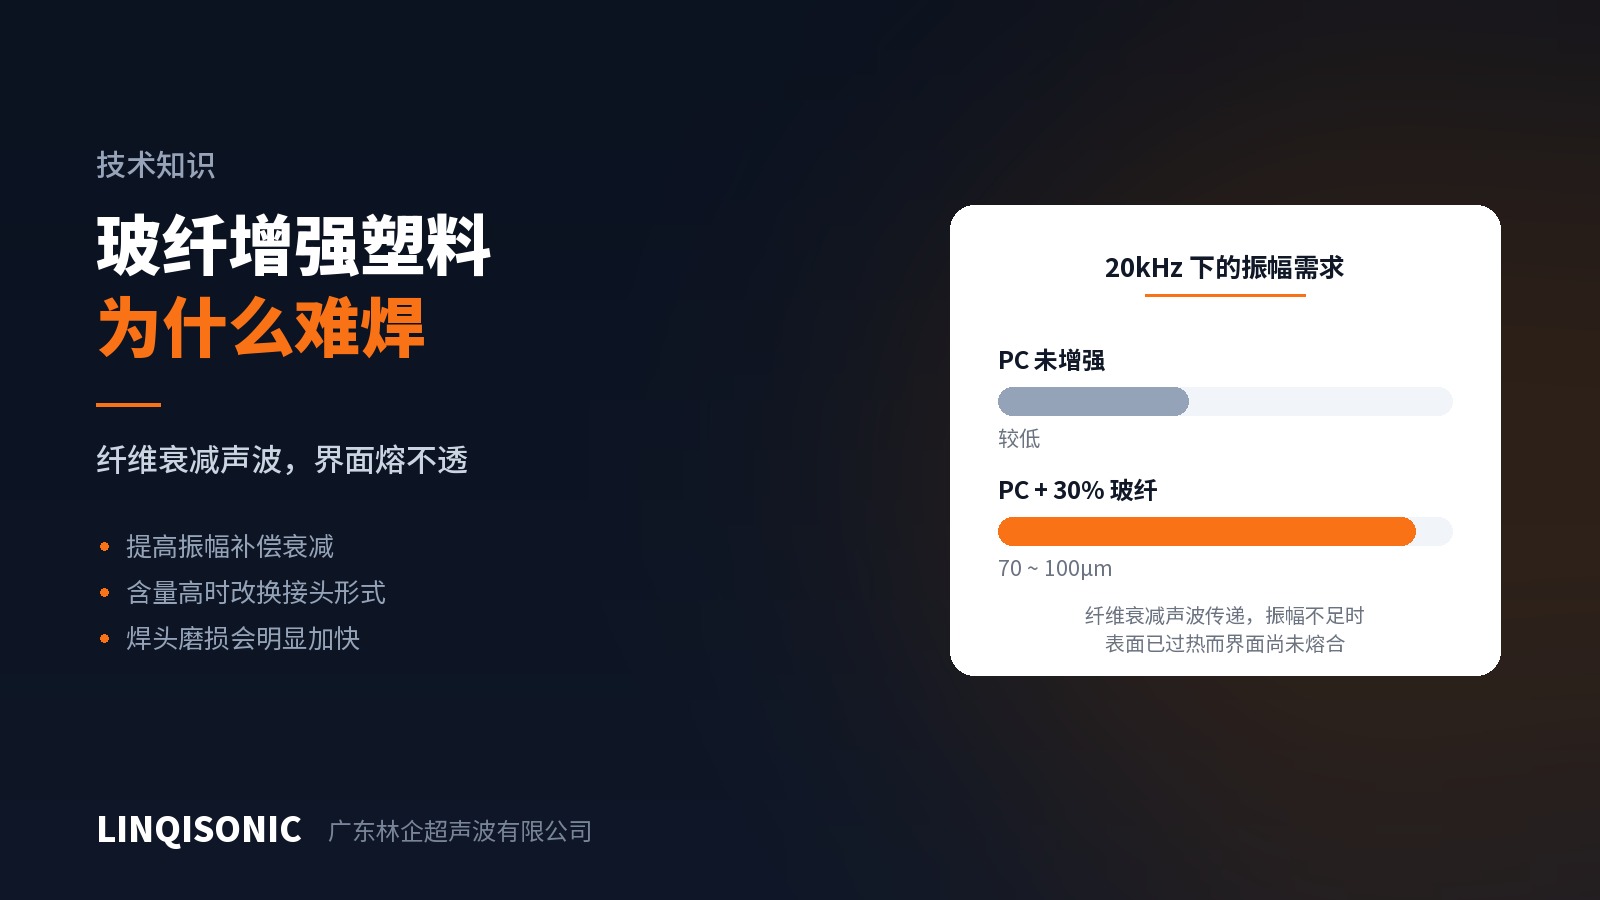
الرسم الهندسي يقول PA66+GF30، ويتغير المورّد، فيبدأ اللحام بالفشل. النسبة لم تتغير؛ الذي تغيّر هو طول الليف.
ما الذي يغيّره الطول
التوزيع عند السطح البيني. تتوزع الألياف القصيرة في المصهور بانتظام معقول، فيتناوب الراتنج والألياف على وجه الوصلة. أما الألياف الطويلة فتشكّل حزمًا، منتجةً مناطق واسعة تشغلها الألياف بجوار مناطق غنية نسبيًا بالراتنج. والنتيجة لحام تتفاوت متانته على طوله أكثر مما هي مع الألياف القصيرة.
مقدار التضاؤل. الليف الأطول يعني أن الموجة تعبر سطوحًا بينية أقل، لكن كل قفزة في الممانعة تؤثر في منطقة أوسع. وعمليًا يكون اللحام في المجال البعيد على قطع الألياف الطويلة أقل استقرارًا: فعند السعة نفسها تلتحم بعض المواضع ولا تلتحم أخرى.
جلخ السونوترود. الليف الطويل ينزلق مسافة أبعد على سطح العمل ويجلخه بصورة أكثر موضعية. وعمر السونوترودات الألومنيومية أقصر بوضوح على مادة الألياف الطويلة منه على القصيرة.
ما العمل
أدرج طول الليف في مواصفة الشراء. هذا هو العلاج الجذري. ذكر النسبة وحدها يترك متغيرًا طليقًا. أعد التأكيد بعد أي تغيير في المورّد أو نوع الخامة.
حوّل الوصلة نحو القص. يعتمد موجّه الطاقة على انصهار لحظي عند القمة، وحيث تتحزم الألياف قد تكون تلك القمة نفسها منطقة تشغلها الألياف ولن تنصهر. أما وصلة القص فتلتحم تدريجيًا على طول سطح التعشيق وهي أقل حساسية لتركّز الألياف الموضعي.
اضبط السعة على أسوأ موضع. لا تضبط المعايير على المتوسط؛ اضبطها على أصعب مقطع في الوصلة، وإلا بقيت بضعة مواضع غير ملتحمة دائمًا.
أدر السونوترود كمادة استهلاكية. على مادة الألياف الطويلة، استبدله بعدد القطع لا بالتقويم. صوّر سطح العمل وتابع الاتجاه، فهذا أوثق من حكم منفرد.
سقف المتانة
طويلة كانت أم قصيرة، لا تشارك الألياف في الالتحام. ونسبة حشو 30٪ تعني أن نحو تلك الحصة من الراتنج عند السطح البيني مفقودة، فلا تبلغ متانة الوصلة مستوى المادة الأم. هذا حدّ مادي لا تستعيده المعدات.
صمّم على المتانة الفعلية للمادة المحشوة، وذلك عادةً بإطالة الوصلة أو باختيار شكل وصلة أكثر فاعلية، لا بالبحث في المعايير.
إشارات تغيّر الدفعة
اشتبه في المادة الواردة قبل الآلة عند ظهور أي مما يلي: هبوط المردود على شكل درجة بعد تاريخ معيّن؛ زيادة الزوائد أو نقصانها فجأة؛ انزياح الارتفاع بعد اللحام ككل عند الإعدادات نفسها؛ تسارع تآكل السونوترود. قارن تاريخ تغيّر المردود بتاريخ تغيّر الدفعة — فهذا أسرع من أي ضبط للآلة.
عتبات نسب الألياف وتأثير المضافات واختيار الوصلة موجودة في دليل قابلية اللحام ودليل تصميم الوصلات في صفحة المواد التقنية. مديات السعة واختيار السونوترود في صفحات آلات اللحام بالموجات فوق الصوتية.
أرسل نوع الخامة وطول الليف والرسومات إلى 1427498429@qq.com أو اتصل على +86 769 8202 9510 / +86 137 6001 0932.