
لحام قضبان التوزيع والموصّلات الكبيرة بالموجات فوق الصوتية
لوصلات قضبان التوزيع وأطراف الكابلات الثقيلة في المركبات الكهربائية وأنظمة تخزين الطاقة مزايا واضحة في اللحام بالموجات فوق الصوتية: لا انصهار للمعدن الأساس، ولا معدن مالئ، ومقاومة تماس منخفضة، ومنطقة متأثرة بالحرارة صغيرة.
لكن المطلوب من المعدات أعلى بدرجة من أعمال ضفائر الأسلاك العادية.
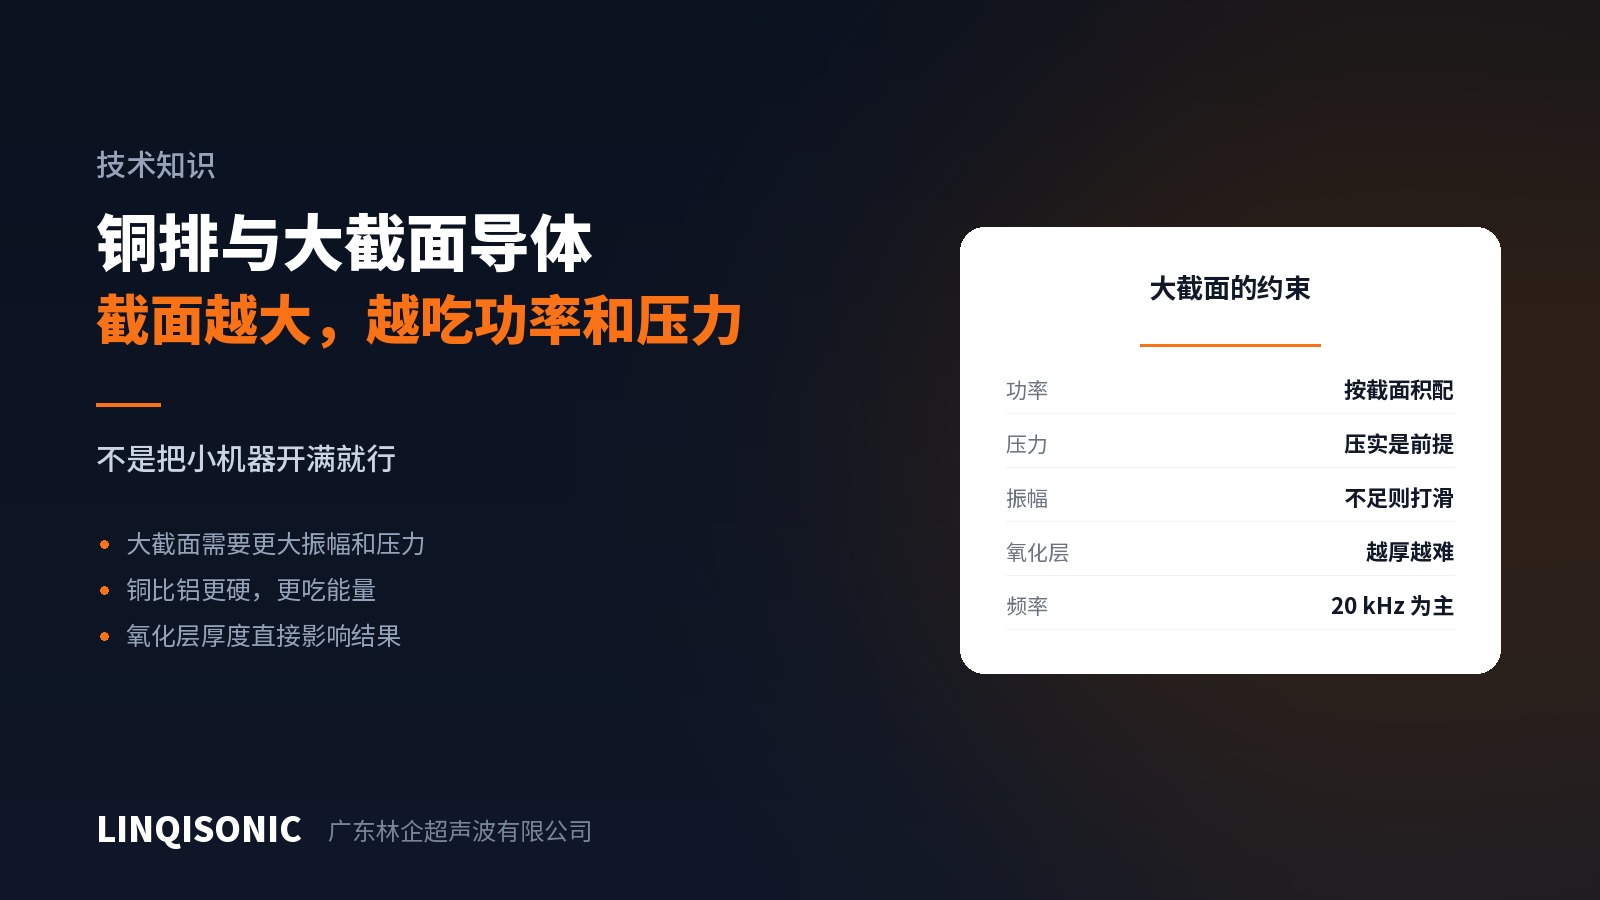
مساحة المقطع تحدد القدرة
على لحام المعادن بالموجات فوق الصوتية أن ينتج قصًّا كافيًا عبر مساحة التماس كلها لتفتيت الأكسيد. وبمضاعفة المساحة ترتفع الطاقة اللازمة معها.
ومن الأخطاء الشائعة إحضار آلة صغيرة لضفائر الأسلاك إلى قضيب توزيع وتشغيل كل شيء على الحد الأقصى. والنتيجة طاقة لا تدخل، وسونوترود ينزلق، وآثار احتكاك لامعة على السطح، ووصلة تُفتح باليد. وهذه ليست مشكلة بارامترات بل نقص في القدرة.
فالمقاطع الكبيرة تتطلب اختيار القدرة انطلاقًا من مساحة المقطع، وهو حساب يخص مرحلة اختيار المعدات.
على القوة أن تتبع
مساحة التماس الكبيرة تحتاج قوة إجمالية أكبر بالتناسب لبلوغ ضغط التماس نفسه. وحيث تقصر القوة تتماسك بعض المناطق ولا تتماسك أخرى، فتصبح منطقة الرابطة مرقّطة، وتتذبذب المقاومة والمتانة معًا.
وما إن ترتفع القوة حتى تصبح صلابة الهيكل هي القيد بدورها: فالرأس الذي ينحني تحت الحمل لا يستطيع الحفاظ على توازي السونوترود مع قطعة الشغل. وفي آلات المقاطع الكبيرة يجب أن يكون الهيكل أكثر من مجرد قوي المظهر.
النحاس مقابل الألومنيوم
النحاس — أقسى وأكثر توصيلًا للحرارة، فيحتاج سعة اهتزازية وقوة أكبر لبدء الالتحام، وأكسيده كثيف نسبيًا.
الألومنيوم — لين ويتشوه بسهولة، وبارامتراته ألطف من النحاس. غير أن أكسيده شديد الاستقرار ويتكوّن بسرعة: فسطح الألومنيوم المنظَّف حديثًا يعيد التأكسد خلال دقائق. ولحسن الحظ أن تفتيت الأكسيد هو تمامًا ما تفعله هذه العملية، وهو ما يجعل لحام الألومنيوم بالموجات فوق الصوتية أسهل منه بالانصهار.
النحاس مع الألومنيوم — اللحام بالموجات فوق الصوتية من الطرق القليلة الناجحة لهذا الزوج، تحديدًا لأن شيئًا لا ينصهر ولا تتكوّن مركبات بين فلزية هشّة. والبارامترات تقع في تقاطع النافذتين، وهي أضيق عادةً من لحام المادة بنفسها.
الأكسيد وحالة السطح
سُمك الأكسيد يؤثر مباشرةً في الطاقة اللازمة. وداخل الدفعة الواحدة تعطي أزمنة التخزين وبيئاته المختلفة حالات أكسيد مختلفة ونتائج متغيرة تبعًا لذلك.
وعمليًا، ضبط مدة بقاء القطع الواردة وموضع تخزينها أنجع من ضبط البارامترات لاحقًا. والزيت أو الطلاء أو الطبقات المطلية على السطح يجب الإفصاح عنها عند تخطيط العملية، لأن الطلاء يغيّر السلوك بوضوح.
التحقق
مقاومة التماس. المؤشر الحرج في تطبيقات التيار العالي، وينطبق على كل قطعة.
اختبارا الشد والقص. حمّلوا في الاتجاه الذي تتعرض له الوصلة فعلًا.
المقاطع الميتالوغرافية. افحصوا دوريًا استمرارية الرابطة وخلوّها من الشقوق والتجاويف.
ارتفاع درجة الحرارة. مرّروا التيار الاسمي وقيسوا ارتفاع حرارة الوصلة؛ وهو أقرب تحقق إلى ظروف الخدمة.
التردد
تعمل الموصّلات الثقيلة أساسًا عند 20 كيلوهرتز، حيث تناسب القدرة المتاحة الأعلى وسقف المساحة الأعلى المتطلبَ. أما 30 إلى 40 كيلوهرتز فتناسب المقاطع الصغيرة والأعمال الدقيقة.
وقيم القدرة ومديات القوة واعتبارات الهيكل لكل طراز مذكورة في صفحات آلة اللحام بالموجات فوق الصوتية. أرسلوا المادة ومساحة المقطع وعدد الطبقات وشكل الوصلة إلى 1427498429@qq.com، أو اتصلوا على +86 769 8202 9510 / +86 137 6001 0932.