
لحام رصّات الرقائق: عبور عشرات الطبقات دفعةً واحدة
ألسنة البطاريات، وأطراف المكثفات الفائقة، ولفّات رقائق المحوّلات، كلها تتطلب وصل عشرات الطبقات الرقيقة في عملية واحدة، بحيث تلتحم كل طبقة وتكون المقاومة منخفضة وقوة الشد كافية.
وهذا أصعب صنف من الأعمال في لحام المعادن بالموجات فوق الصوتية.
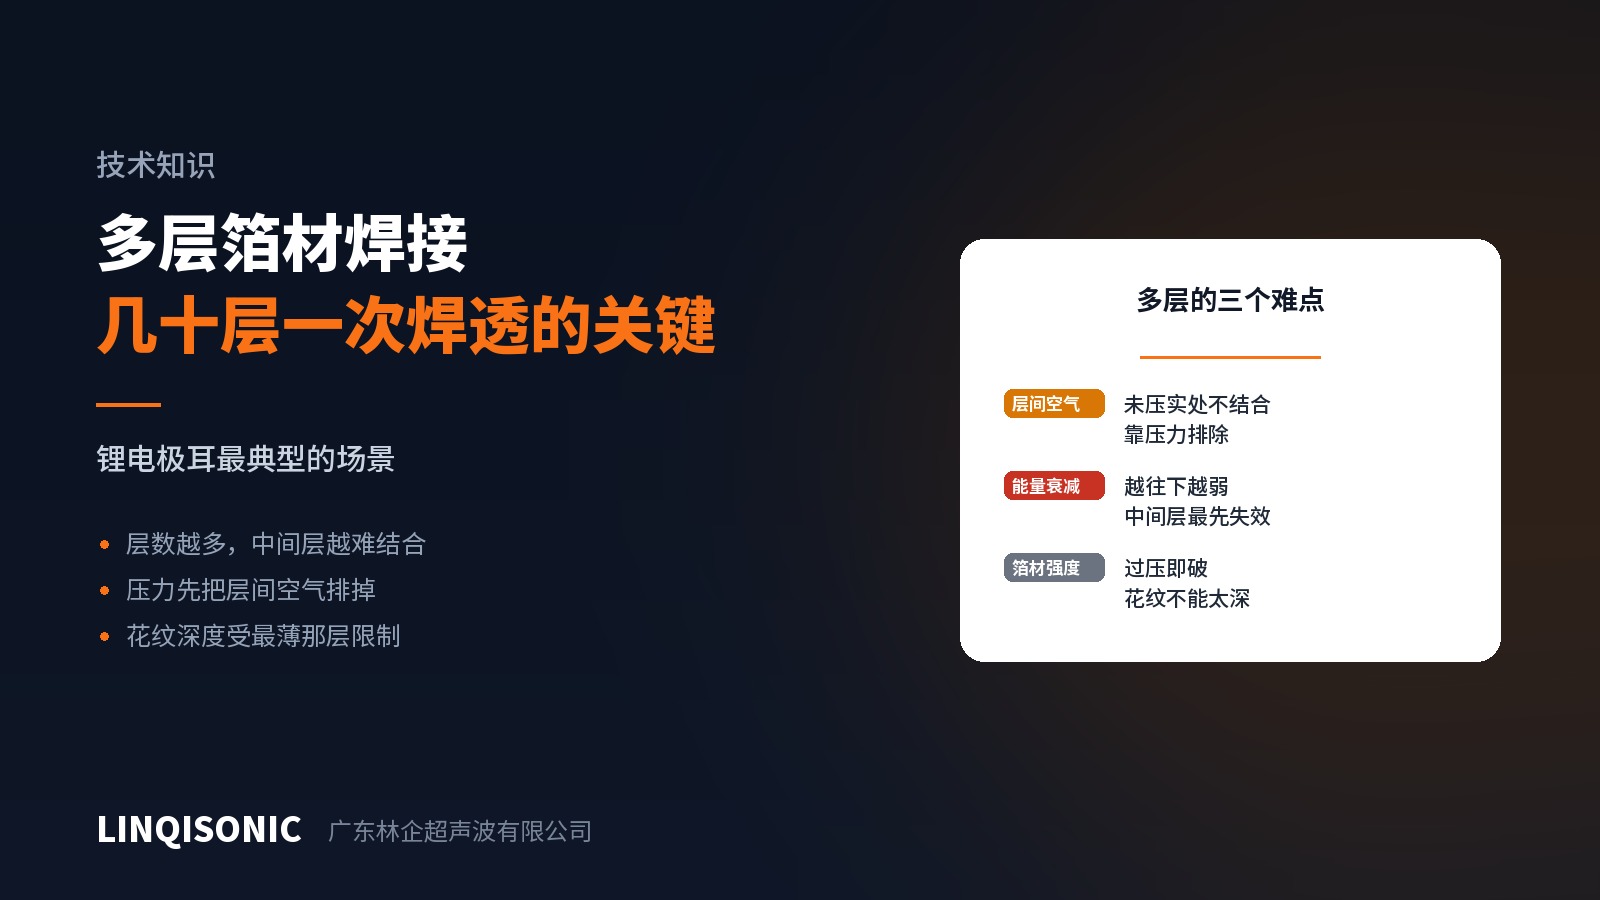
الصعوبة 1: الطاقة تُوهَّن نزولًا
يدخل القص إلى الطبقة العليا من السونوترود ثم ينتقل طبقةً طبقة نزولًا، فاقدًا طاقة عند كل سطح تماس. ولذلك تلتحم الطبقات الأقرب إلى السونوترود التحامًا أفضل، ويضعف الالتحام مع العمق.
والفشل الفعلي نادرًا ما يكون في الطبقة السفلى بل في عدة طبقات دون المنتصف، وهي التي لا يحرّكها السونوترود مباشرةً ولا يقيّدها السندان مباشرةً.
واقطع وصلة فاشلة تجد الصورة نمطية: طبقات علوية ملتحمة بإحكام، وطبقات سفلية مقبولة لأن السندان أمسك بها، ووسط مرتخٍ. وهذه البصمة تقول إن عدد الطبقات تجاوز ما تستطيع البارامترات الحالية بلوغه.
الصعوبة 2: الهواء بين الطبقات
لا يمكن لعشرات الرقائق المكدّسة أن تستقر استقرارًا مثاليًا. وحيثما لم تستقر لا يمر القص ولا تتكوّن رابطة.
ولذلك تكون القوة في العمل متعدد الطبقات أهم منها في العمل ذي الطبقة الواحدة: فوظيفتها الأولى ليست ضغط سطح التماس بل طرد الهواء والفراغات وتحويل الرصّة إلى جسم واحد.
وعمليًا يعني ذلك أن قوة العمل متعدد الطبقات أعلى عمومًا منها للمادة نفسها في طبقة واحدة، وأن طريقة التشغيل حرجة: إذ ينبغي ألا تبدأ الموجات إلا بعد أن تُبنى القوة فعلًا وتتماسك الرصّة، وهو ما يجعل التشغيل بالقوة أوثق من التشغيل بالموضع.
الصعوبة 3: الرقائق ضعيفة
للرقائق الرقيقة متانة محدودة وتتمزق إن عضّ النقش عميقًا، بينما يحتاج اللحام متعدد الطبقات إمساكًا محكمًا. والمطلبان متعارضان.
والنتيجة أن عمق النقش تحدّه أرق طبقة لا السُمك الكلي. ولهذا يجب تصميم عدد اللحام متعدد الطبقات للمهمة لا استعارتها من العمل ذي الطبقة الواحدة.
الاتجاه
القوة أولًا. اضبط القوة عالية بما يكفي لتماسك الرصّة على نحو موثوق قبل المساس بأي شيء آخر. فمع قوة غير كافية لا يفيد شيء آخر.
شغّل بالقوة. تأكد من تماسك الرصّة قبل دخول الطاقة.
سعة اهتزازية في الطرف الأعلى. تعويضًا عن التوهين طبقةً طبقة، ليصل إلى الطبقات السفلى قص كافٍ.
الحم على مراحل. فحيث يكون عدد الطبقات كبيرًا فعلًا، اربط جزءًا منها في مجموعة فرعية أولًا ثم صِل المجموعات، مع إبقاء كل عملية ضمن عدد طبقات يمكن التحكم فيه.
اكبس الرصّة تمهيديًا. فعملية كبس قبل اللحام تقارب الطبقات وتقلل الهواء المحتجز.
اضبط المادة الواردة. فاستواء الرقائق وخلوها من التجعّد واصطفاف حوافها كلها تحدد استقرار الطبقات مباشرةً. والمادة غير المرتبة لا يمكن إنقاذها في العملية.
التحقق
اقطع وافحص كل طبقة. فهي الطريقة الوحيدة لتأكيد الوسط؛ ولا المظهر ولا قوة الشد يكشفانه.
اشدد في الاتجاه الصحيح. فالتقشير والقص يحمّلان الوصلة تحميلًا مختلفًا؛ اختر بحسب ظرف الاستعمال الفعلي.
قِس المقاومة. فضعف الالتحام بين الطبقات يظهر أولًا في مقاومة التماس، وهي مؤشر أكثر حساسية من قوة الشد ويمكن تطبيقه على كل قطعة.
التردد
يعمل العمل متعدد الطبقات على الرقائق عادةً عند 20 كيلوهرتز، وهو المفضّل حيث تلزم طاقة نقل أكبر ومساحة لحام أوسع. أما المساحات الصغيرة بعدد طبقات أقل فيمكن أن تستخدم 30 أو 40 كيلوهرتز.
والقدرة والتحكم في القوة وخيارات التشغيل لكل آلة مذكورة في صفحات آلة اللحام بالموجات فوق الصوتية. أرسلوا المادة وسُمك الطبقة الواحدة وعدد الطبقات ومساحة اللحام إلى 1427498429@qq.com، أو اتصلوا على +86 769 8202 9510 / +86 137 6001 0932.